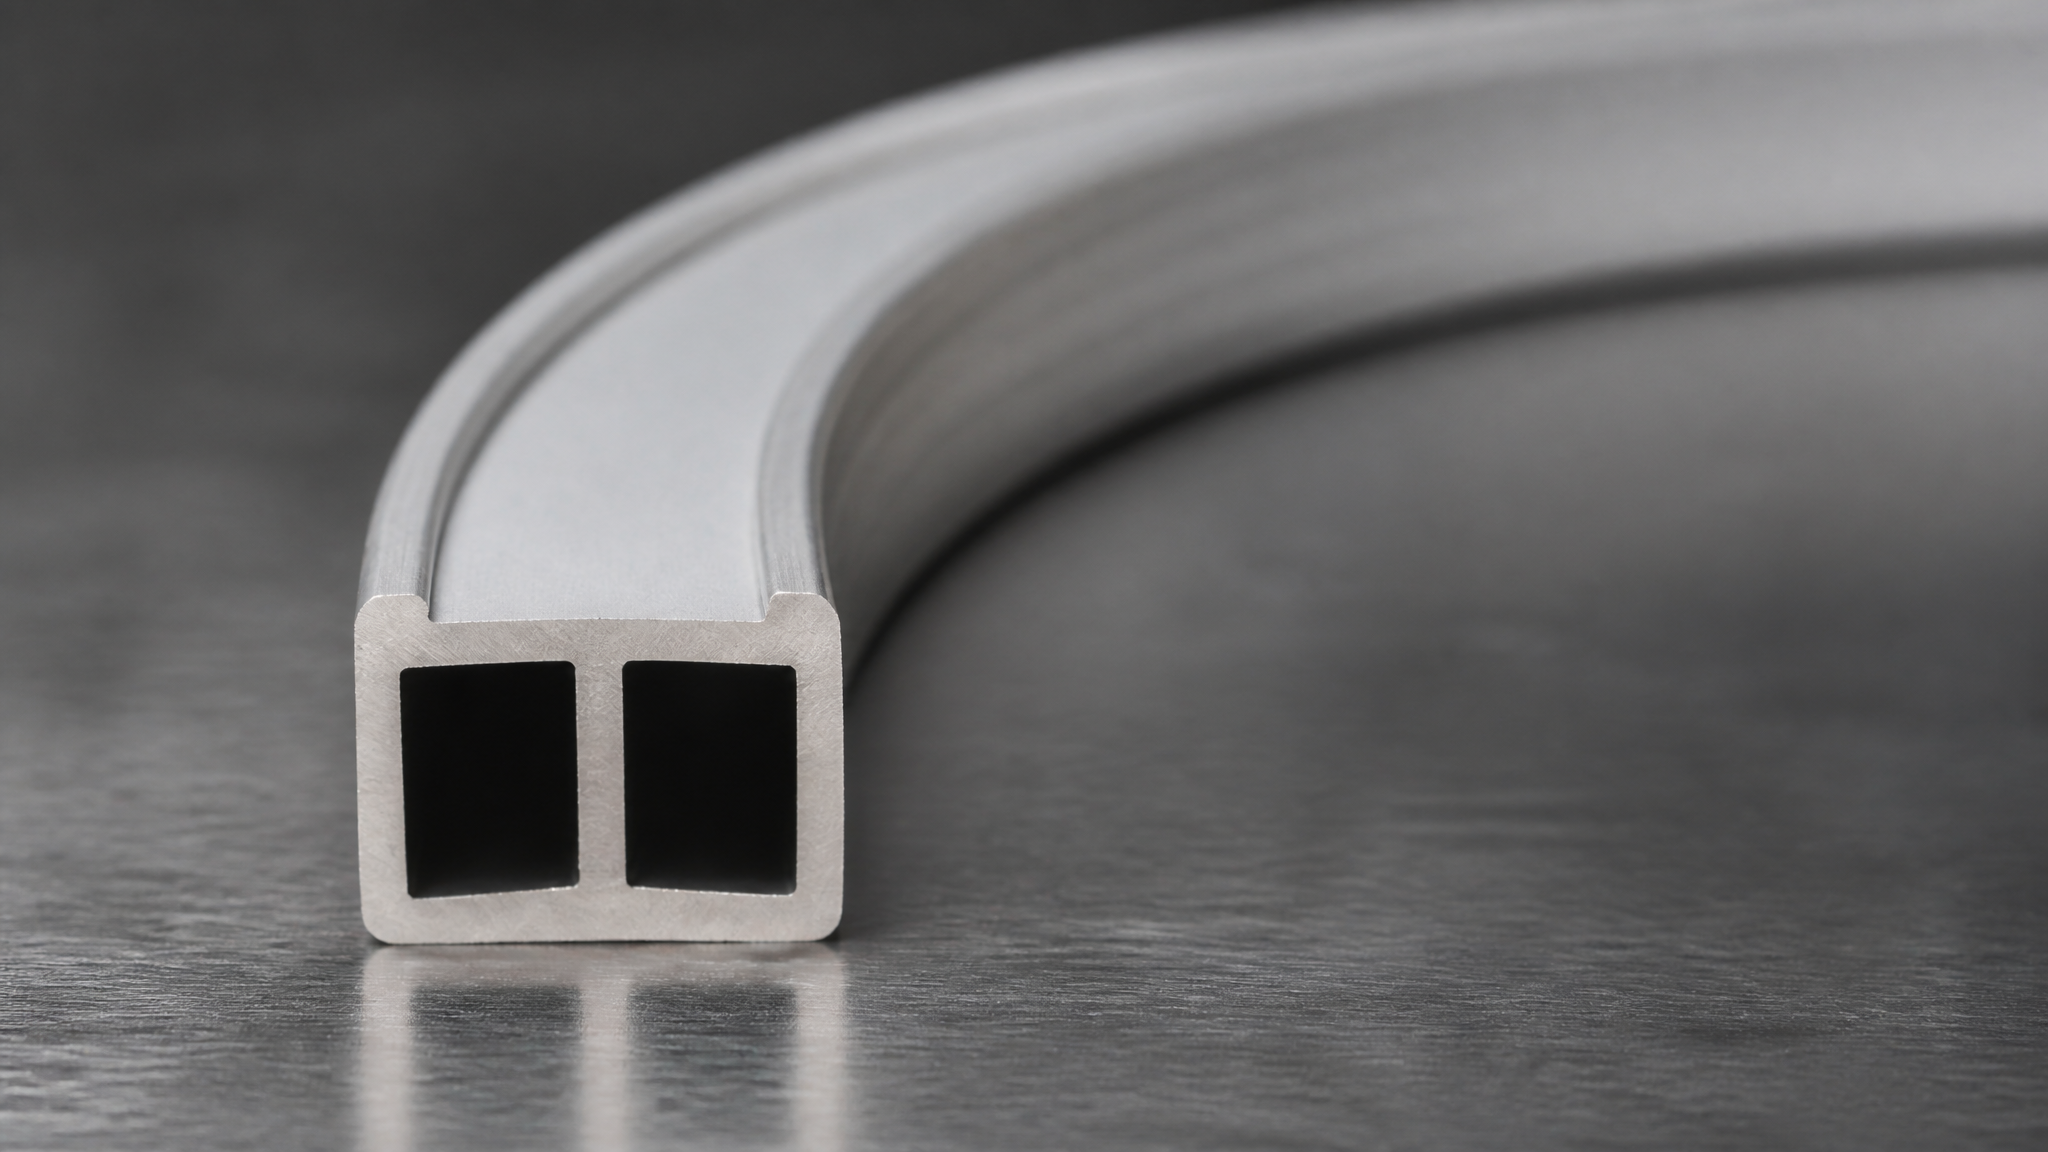
La especificación de un perfil de aluminio curvo es donde muchos proyectos se estancan. Una sección que se extruye perfectamente recta puede agrietarse o colapsar en el momento en que se forma, y el número que decide el resultado es elRadio de curvatura mínimo para extrusiones de aluminio.— el arco más cerrado que puede tomar el perfil antes de fallar.
Por qué el radio de curvatura es una decisión de diseño, no un detalle de taller
El radio de curvatura pertenece al dibujo junto a la aleación y el temple, porque determina la elección del proceso, las herramientas y el precio. Déjelo en manos del fabricante y heredará todo lo que la prensa pueda gestionar; defínalo y el arco que obtienes se vuelve predecible.
¿Qué establece el radio de curvatura mínimo?
Cuatro factores establecen el límite práctico: el espesor de la pared a lo largo de la sección, la geometría del hueco, la aleación y el temple, y el proceso de conformado en sí. Las paredes exteriores delgadas se doblan antes que las gruesas, y los perfiles T6 se doblan menos antes de agrietarse que los templados más blandos. Como regla de trabajo, trate un radio de dos a tres veces la altura del perfil como el punto donde se hace necesario un mandril o una matriz dedicada.
Doblado por rodillos, doblado por prensa y conformado por estiramiento
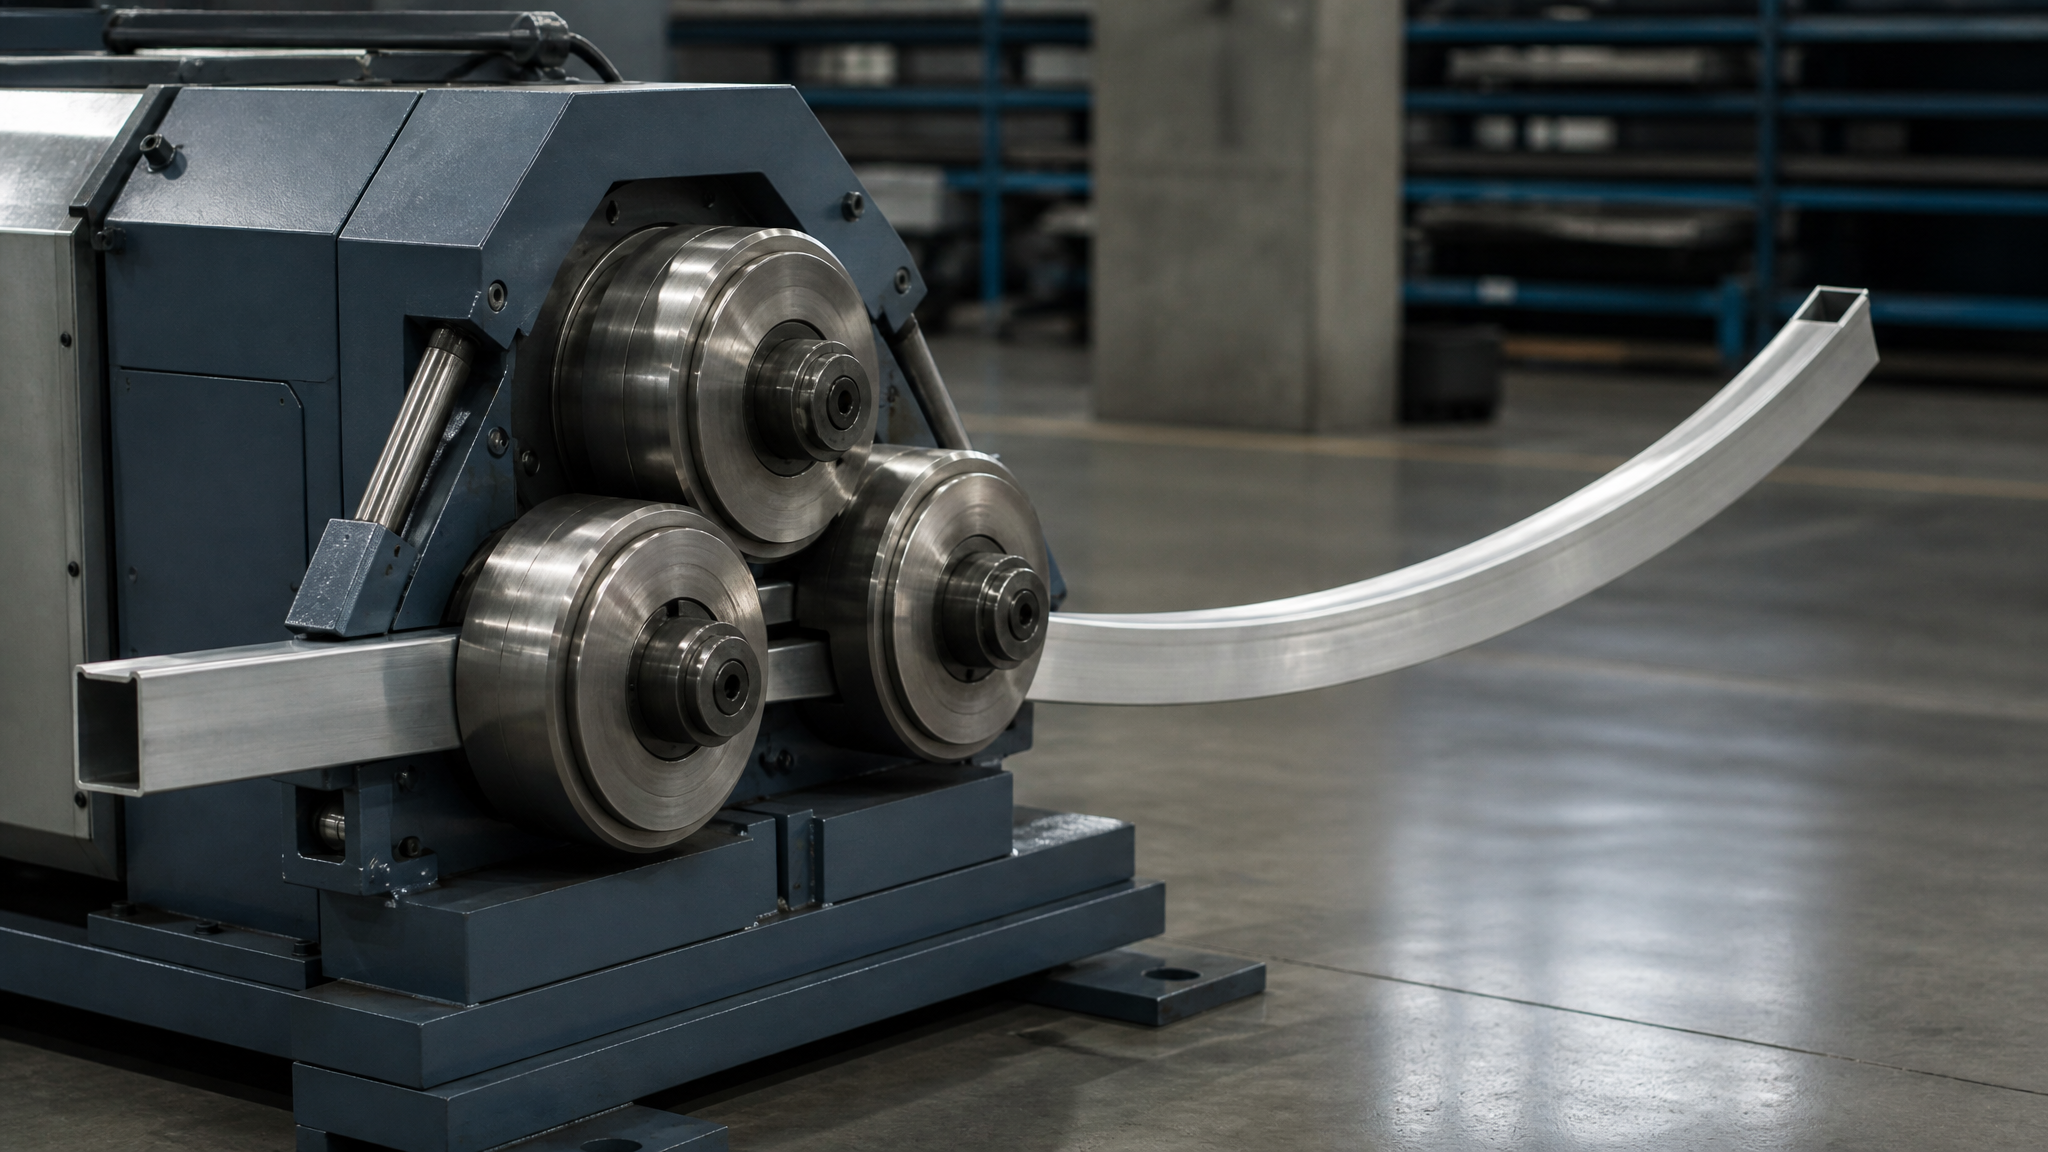
El doblado por rodillos (pasar la extrusión a través de un conjunto de tres rodillos) produce arcos suaves de gran radio en longitudes largas. El doblado por presión fuerza el perfil contra una matriz para obtener radios más estrechos en longitudes más cortas y necesita un mandril dentro de las secciones huecas. El conformado por estiramiento tira del perfil alrededor de un bloque de encofrado bajo tensión y mantiene la sección transversal con mayor precisión.
Templado, aleación y espesor de pared
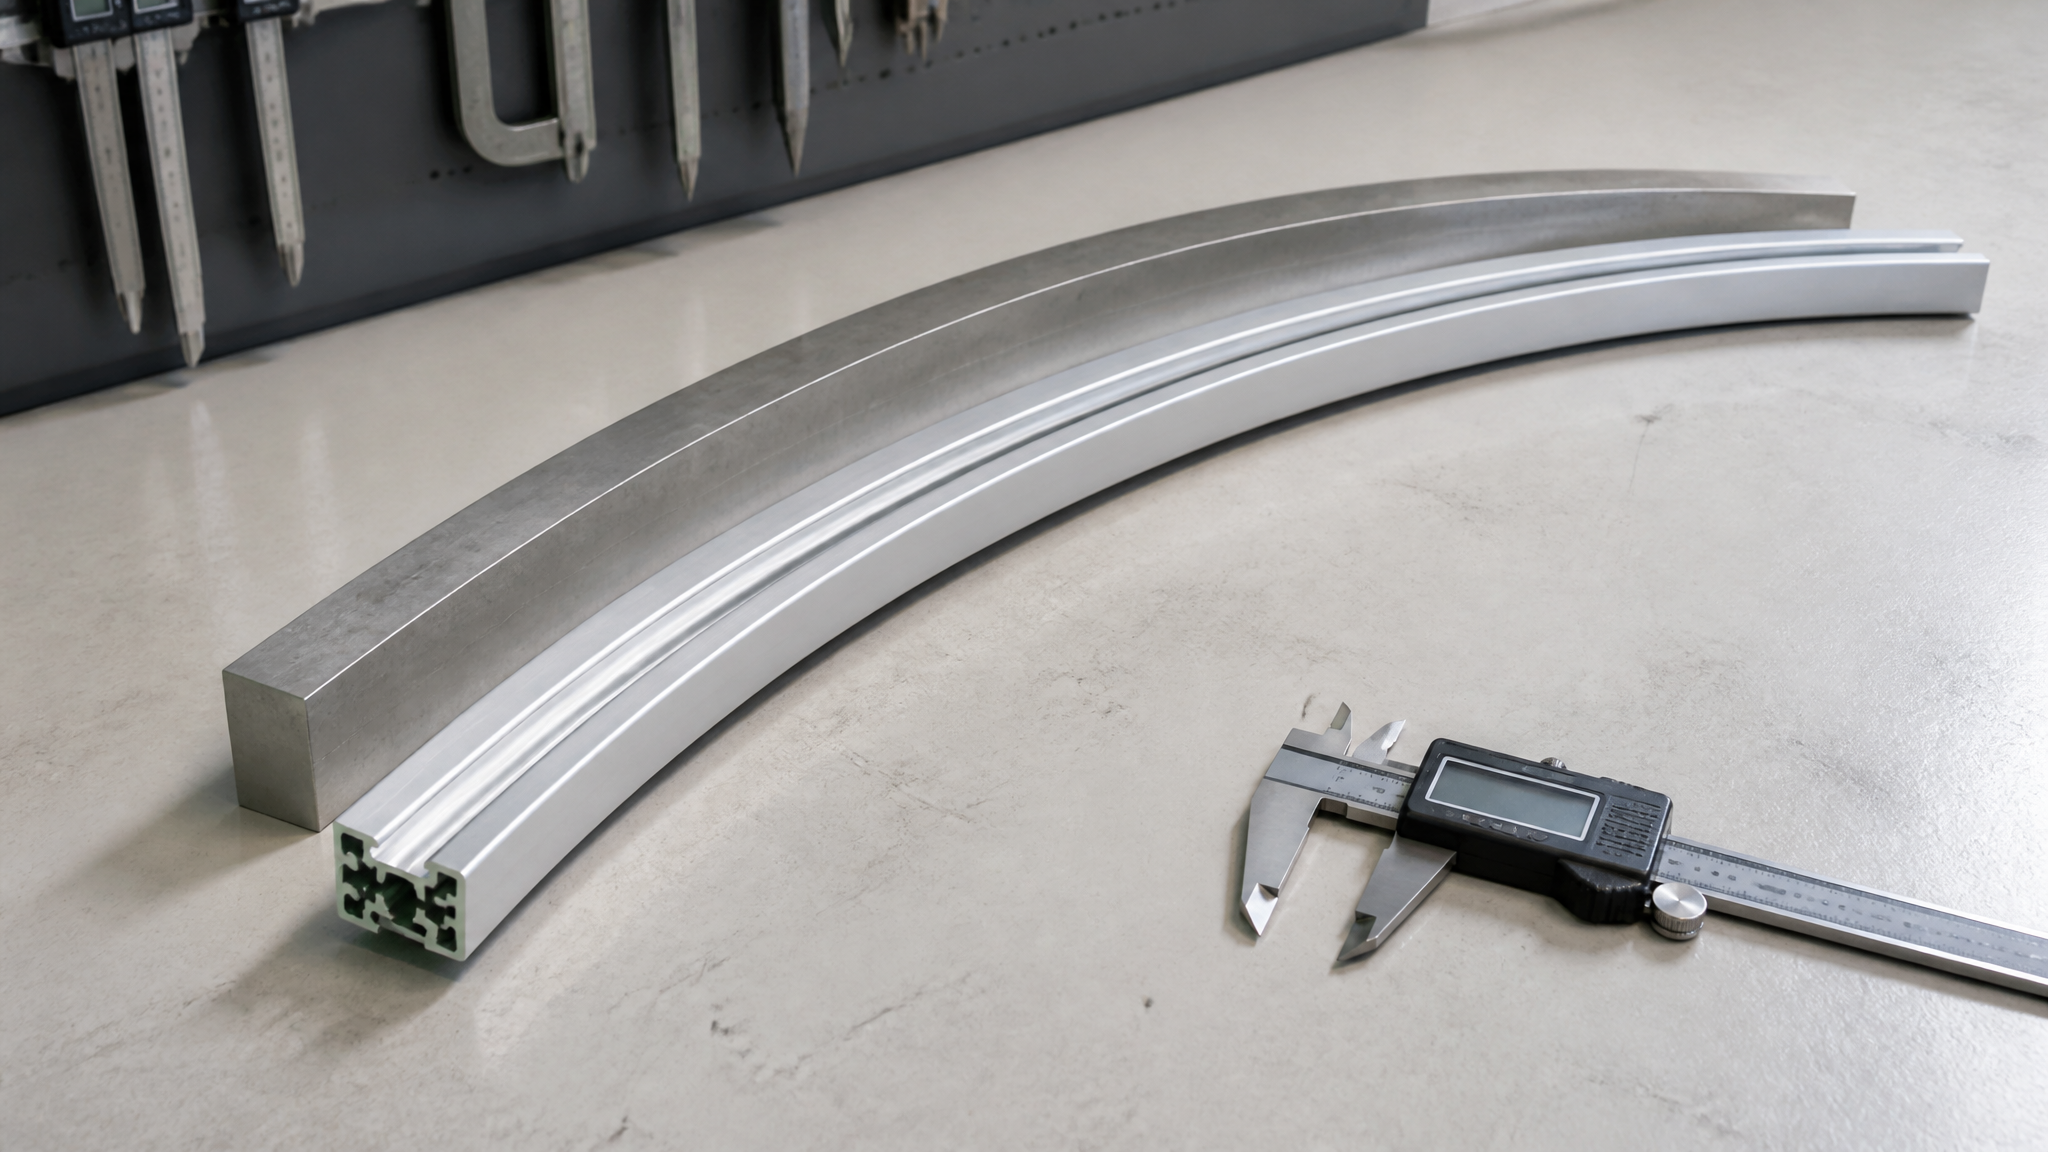
6063-T5 tolera arcos más cerrados que 6063-T6 porque tiene más ductilidad. Cuando un diseño necesita tanto un radio estrecho como una alta resistencia, la respuesta habitual es doblar en T5 y envejecer a T6 posteriormente. Mantenga el espesor de la pared uniforme a lo largo del arco y evite las esquinas exteriores afiladas, que concentran la tensión.
Qué poner en el dibujo
Coloque en el dibujo el radio del arco y su centro, la línea de plegado, la distorsión tolerada de la sección transversal y las caras de referencia que deben permanecer planas. Indique si el conformado ocurre antes o después del envejecimiento, porque el conformado después del anodizado agrietará el recubrimiento. Siken Aluminium extruye, dobla y mecaniza perfiles bajo un mismo techo y revisa los dibujos para determinar su formabilidad antes de comprometerse con las herramientas; envíenos su sección y el arco que necesita.
Correo electrónico info@sikenalshop.com | WhatsApp +86 137 8080 0864 | sikenalshop.com