Cuando los perfiles anodizados salen rayados, el primer sospechoso suele ser el troquel. En la mayoría de los casos, la causa se encuentra aguas arriba, en la pieza fundida. Para ingenieros y compradores, la comprensiónHomogeneización de palanquilla y calidad de anodizado.es la forma más rápida de dejar de buscar un defecto superficial en el lugar equivocado.
Por qué la mayoría de los defectos de anodizado son defectos de palanquilla
El anodizado no crea defectos; los revela. La capa de óxido crece uniformemente sólo donde el metal debajo de ella es uniforme. La segregación, las partículas intermetálicas y la porosidad del gas que quedan en el tocho tras la fundición sobreviven a la extrusión y al ataque a velocidades diferentes a las del metal circundante. El acabado entonces luce moteado, con bandas o rayado a pesar de que la prensa y la línea de anodizado funcionaron correctamente.
Lo que realmente le hace la homogeneización a la palanquilla
Después de la fundición, el tocho se remoja a temperatura elevada durante horas y luego se enfría a un ritmo controlado. La homogeneización disuelve las fases segregadas, rompe las redes frágiles en los límites de los granos y nivela la distribución de magnesio y silicio. Un tocho 6063 adecuadamente homogeneizado se extruye a menor presión, mantiene una mejor superficie y responde de manera predecible al anodizado.
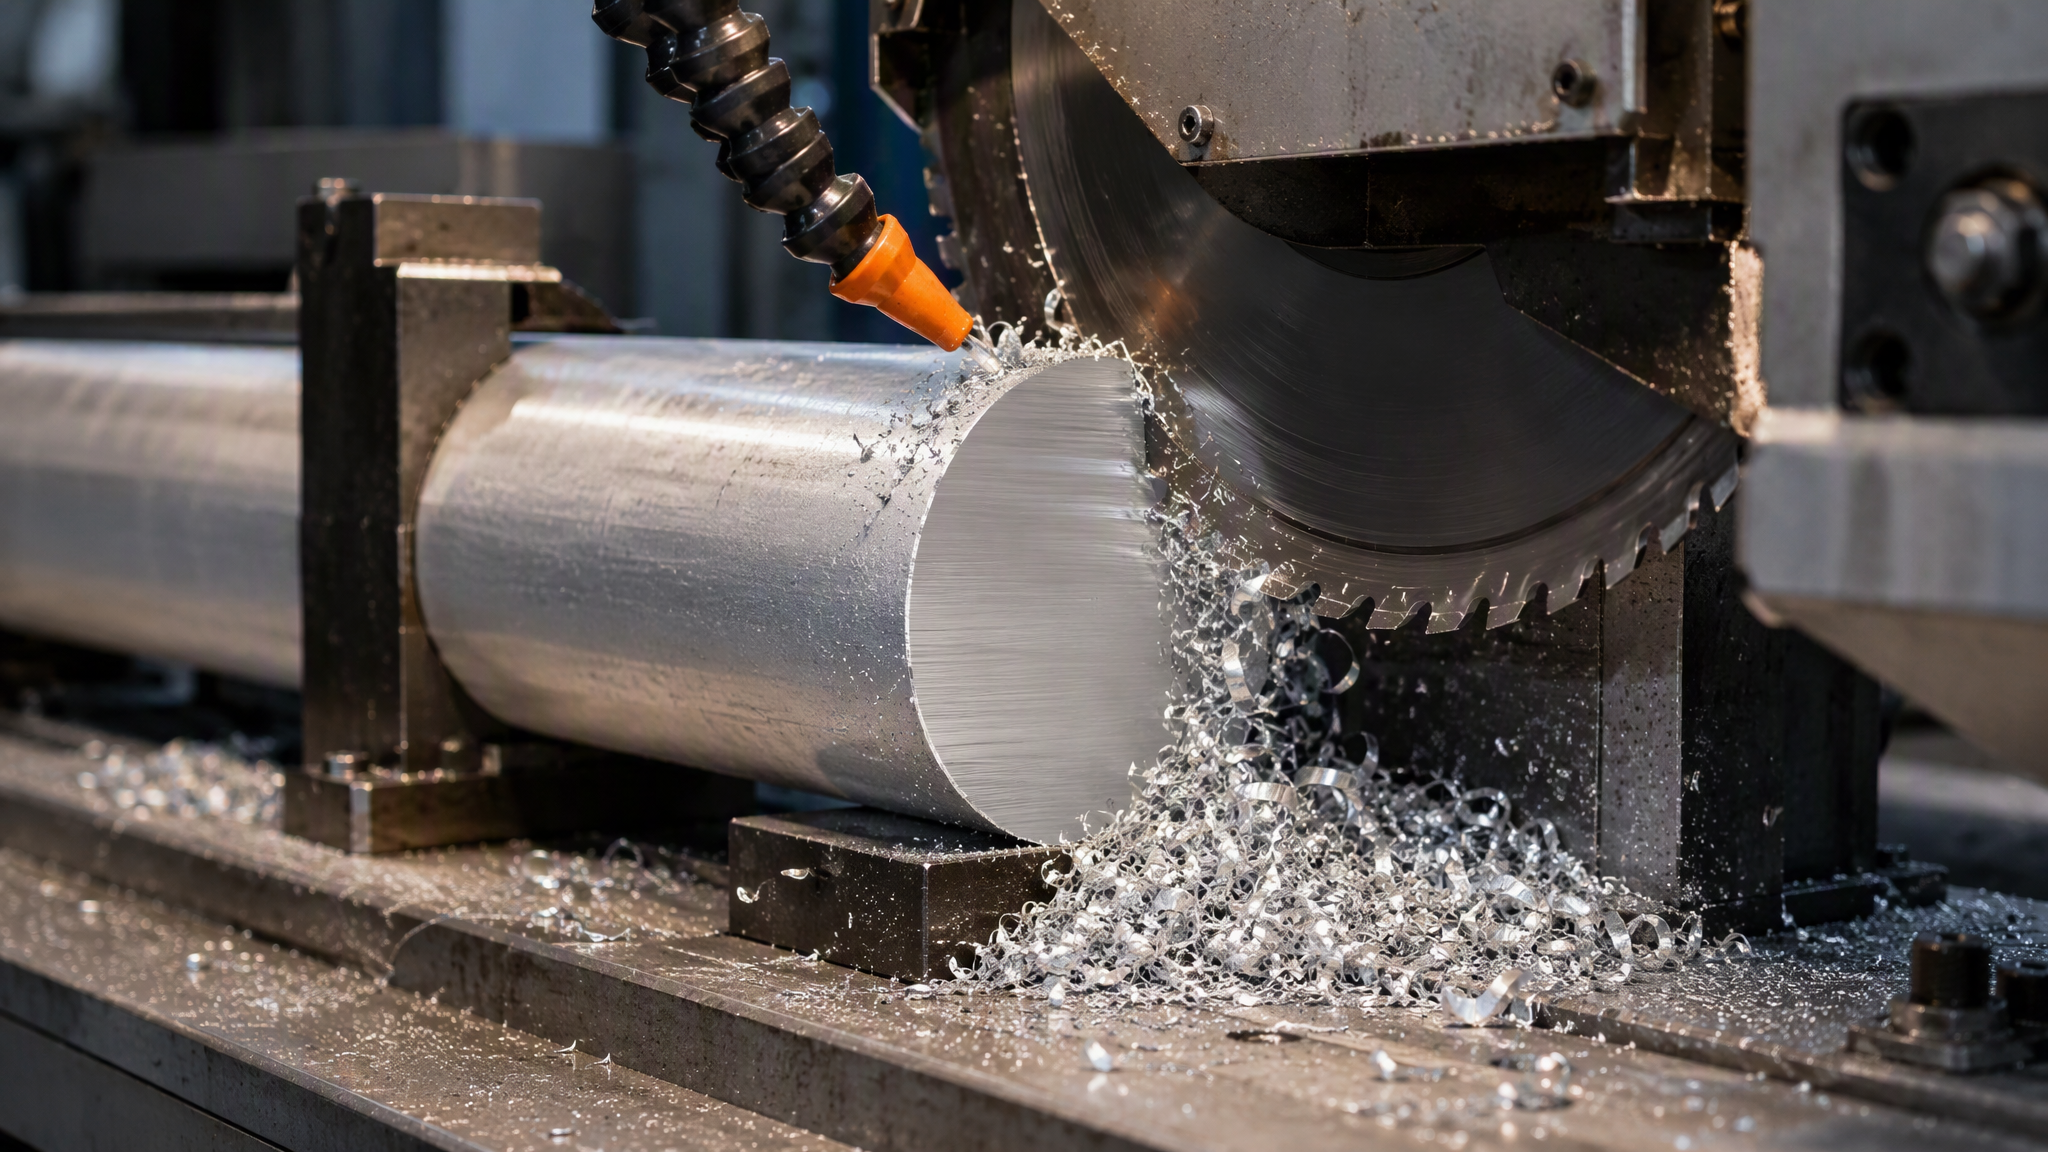
Cómo aparece una palanquilla de mala calidad después del anodizado
Cuatro síntomas apuntan contracorriente. Las rayas a lo largo de la dirección de extrusión suelen seguir bandas de segregación. Las bandas de borde oscuras o brillantes se remontan a un tocho frío o desigual. Las ampollas y picaduras después del grabado indican porosidad o inclusiones de gas. La variación de color entre lotes ejecutados con parámetros de anodizado idénticos es el signo clásico de un ciclo de homogeneización incontrolado.
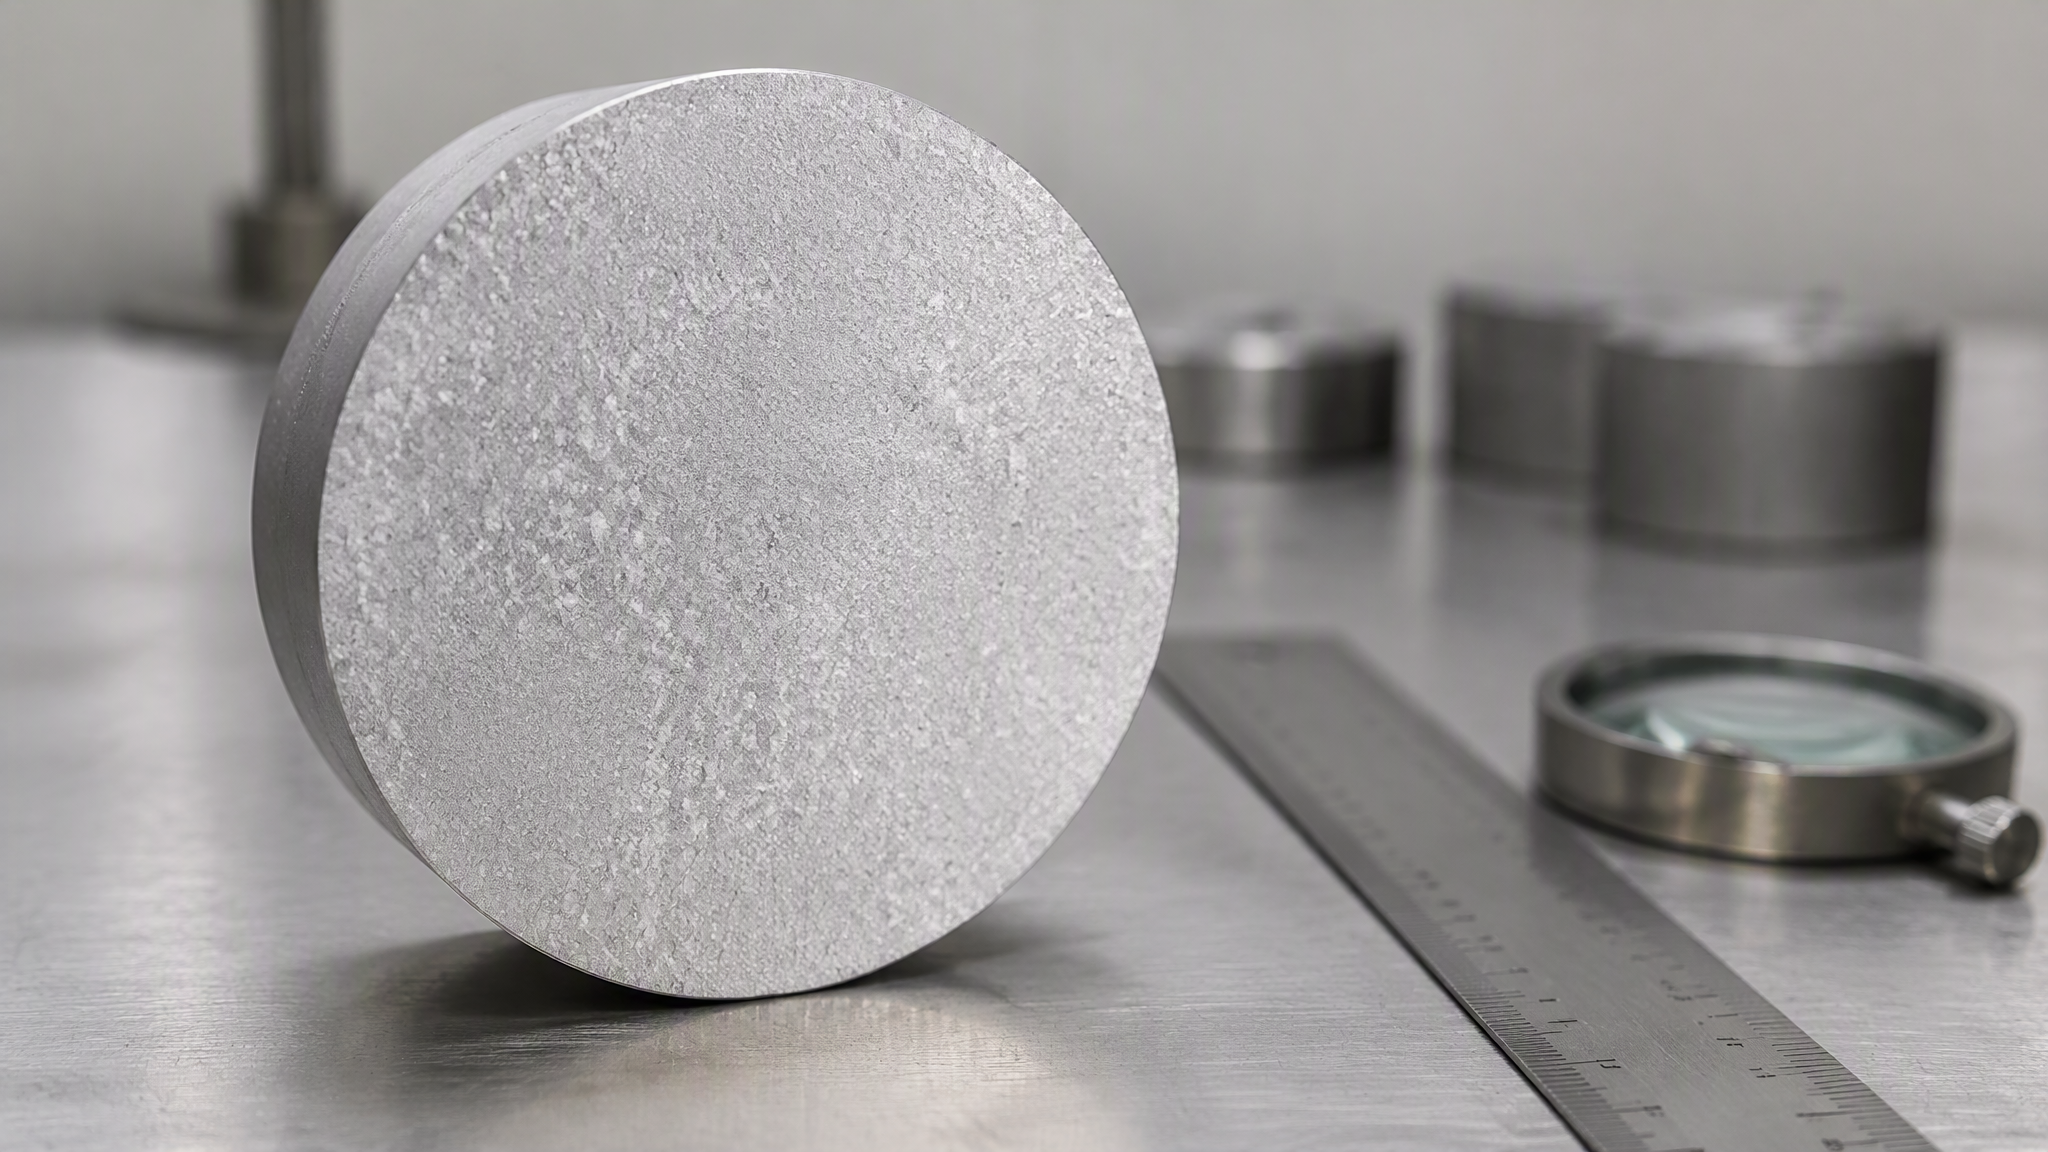
Qué preguntarle a su extrusor antes de culpar al troquel
Haga tres preguntas por escrito. ¿Cuál es el origen y el número de lote del billete? ¿Qué ciclo de homogeneización se aplica? ¿Se registra por lote? ¿Qué límite de porosidad se aplica y cómo se verifica? Un proveedor que responde con números en lugar de tranquilidad normalmente puede resolver un problema de superficie sin tocar el troquel.
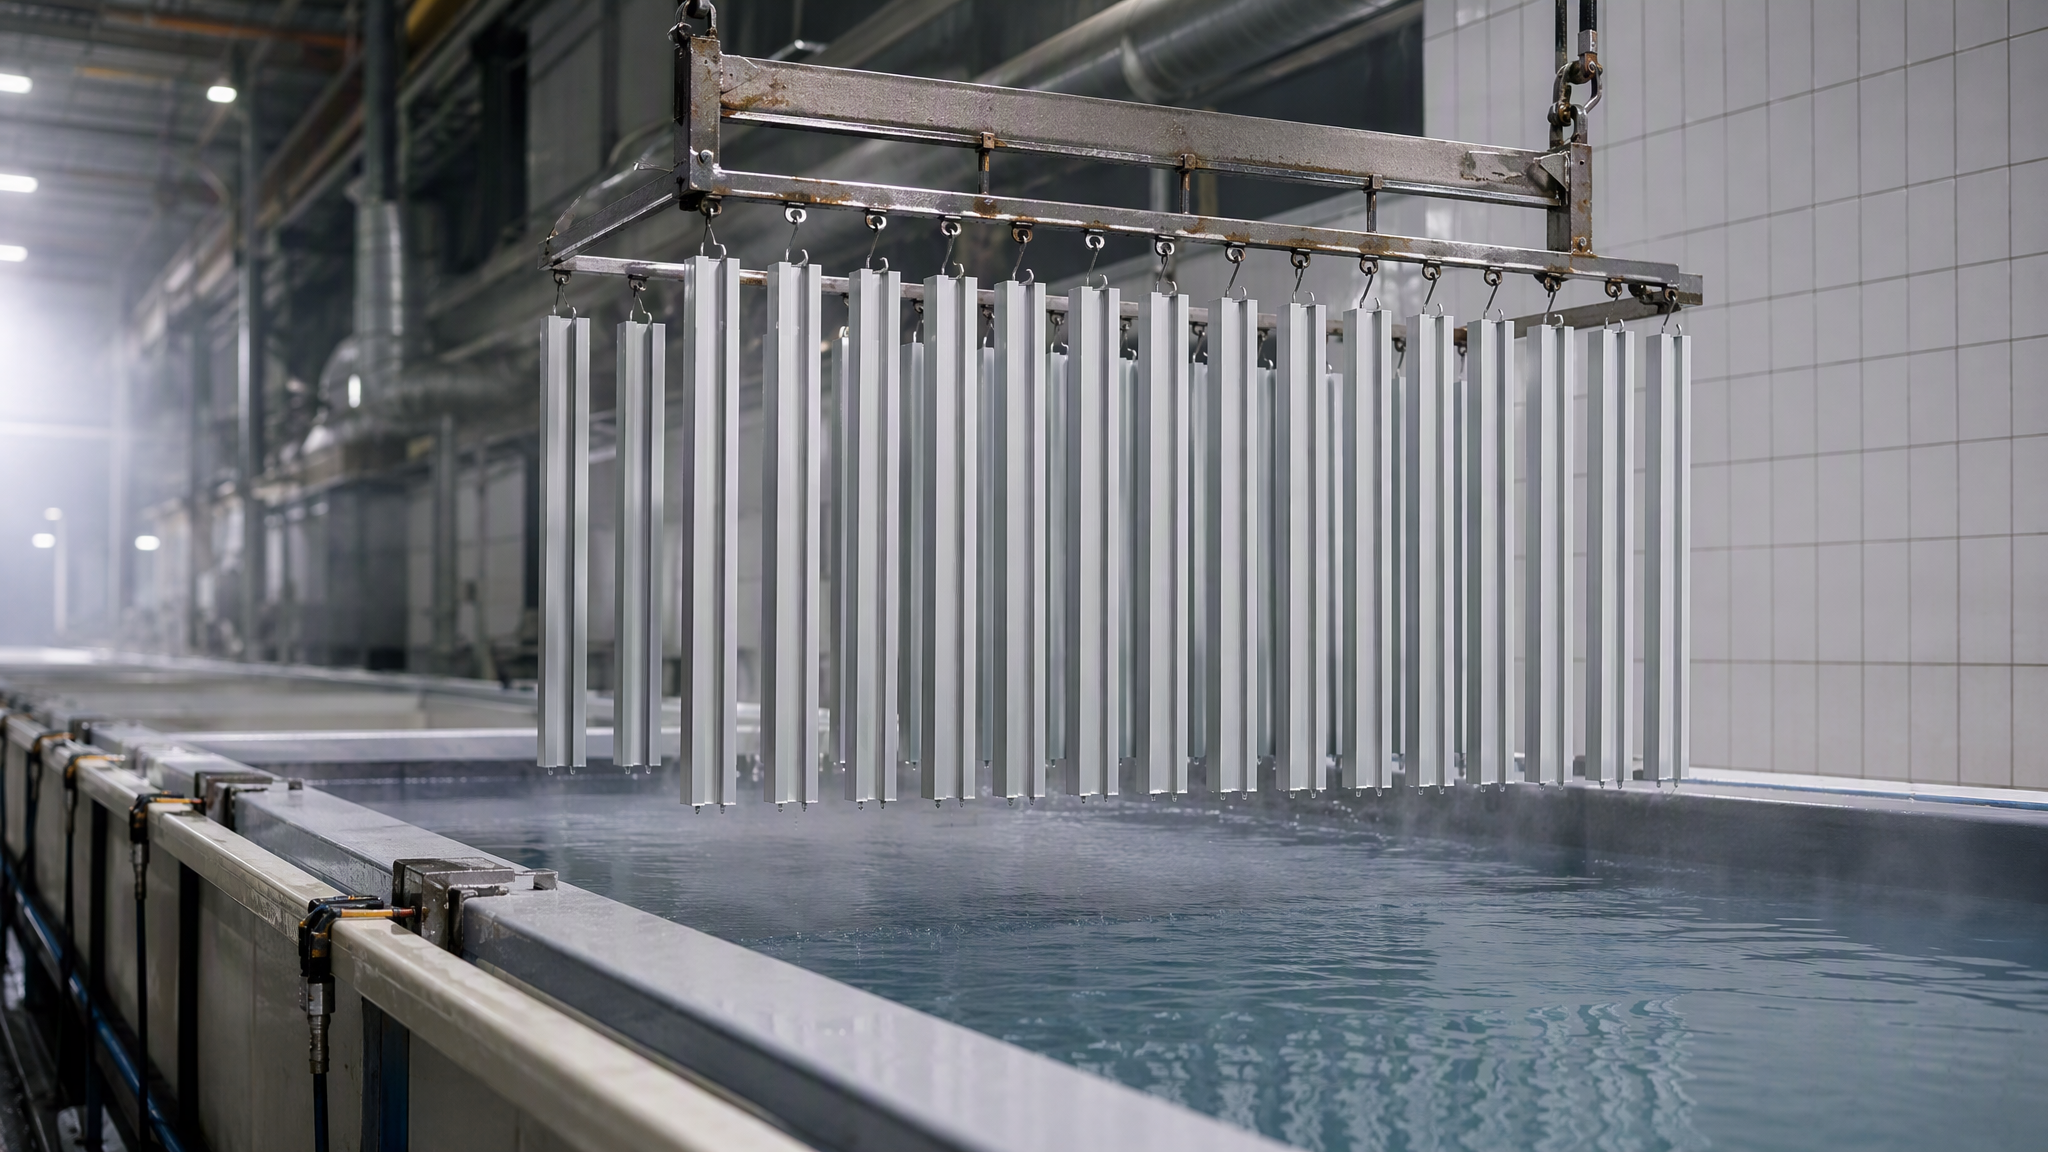
Incluir la calidad de la palanquilla en sus especificaciones de compra
Una vez que la calidad de la palanquilla está en el plano, deja de ser una variable. Indique la aleación y revena como de costumbre, luego agregue el requisito de la palanquilla: palanquilla homogeneizada con un ciclo registrado, un límite de porosidad definido y una muestra de macroestructura en nuevos lotes. Agregue una prueba de pulverización de sal o de grabado a la aprobación del primer artículo para verificar la apariencia en lugar de asumirla. Es el control de calidad más barato disponible, porque se realiza antes de cortar el troquel.
Correo electrónico info@sikenalshop.com | WhatsApp +86 137 8080 0864 | sikenalshop.com