Lorsque les profils anodisés sortent en stries, le premier suspect est généralement la matrice. Dans la plupart des cas, la cause se situe plus en amont, dans la billette coulée. Pour les ingénieurs et les acheteurs, comprendrehomogénéisation des billettes et qualité d’anodisationest le moyen le plus rapide d’arrêter de rechercher un défaut de surface au mauvais endroit.
Pourquoi la plupart des défauts d’anodisation sont des défauts de billettes
L’anodisation ne crée pas de défauts ; cela les révèle. La couche d’oxyde se développe uniformément uniquement là où le métal en dessous est uniforme. La ségrégation, les particules intermétalliques et la porosité gazeuse laissées dans la billette issue du moulage survivent à l’extrusion et à la gravure à des taux différents de ceux du métal environnant. La finition apparaît alors marbrée, bandée ou striée même si la presse et la ligne d’anodisation se sont déroulées correctement.
Ce que l’homogénéisation fait réellement à la billette
Après la coulée, une billette est trempée à température élevée pendant des heures puis refroidie à une vitesse contrôlée. L’homogénéisation dissout les phases ségréguées, brise les réseaux fragiles aux joints de grains et uniformise la répartition du magnésium et du silicium. Une billette 6063 correctement homogénéisée est extrudée à une pression plus faible, conserve une meilleure surface et répond de manière prévisible à l’anodisation.
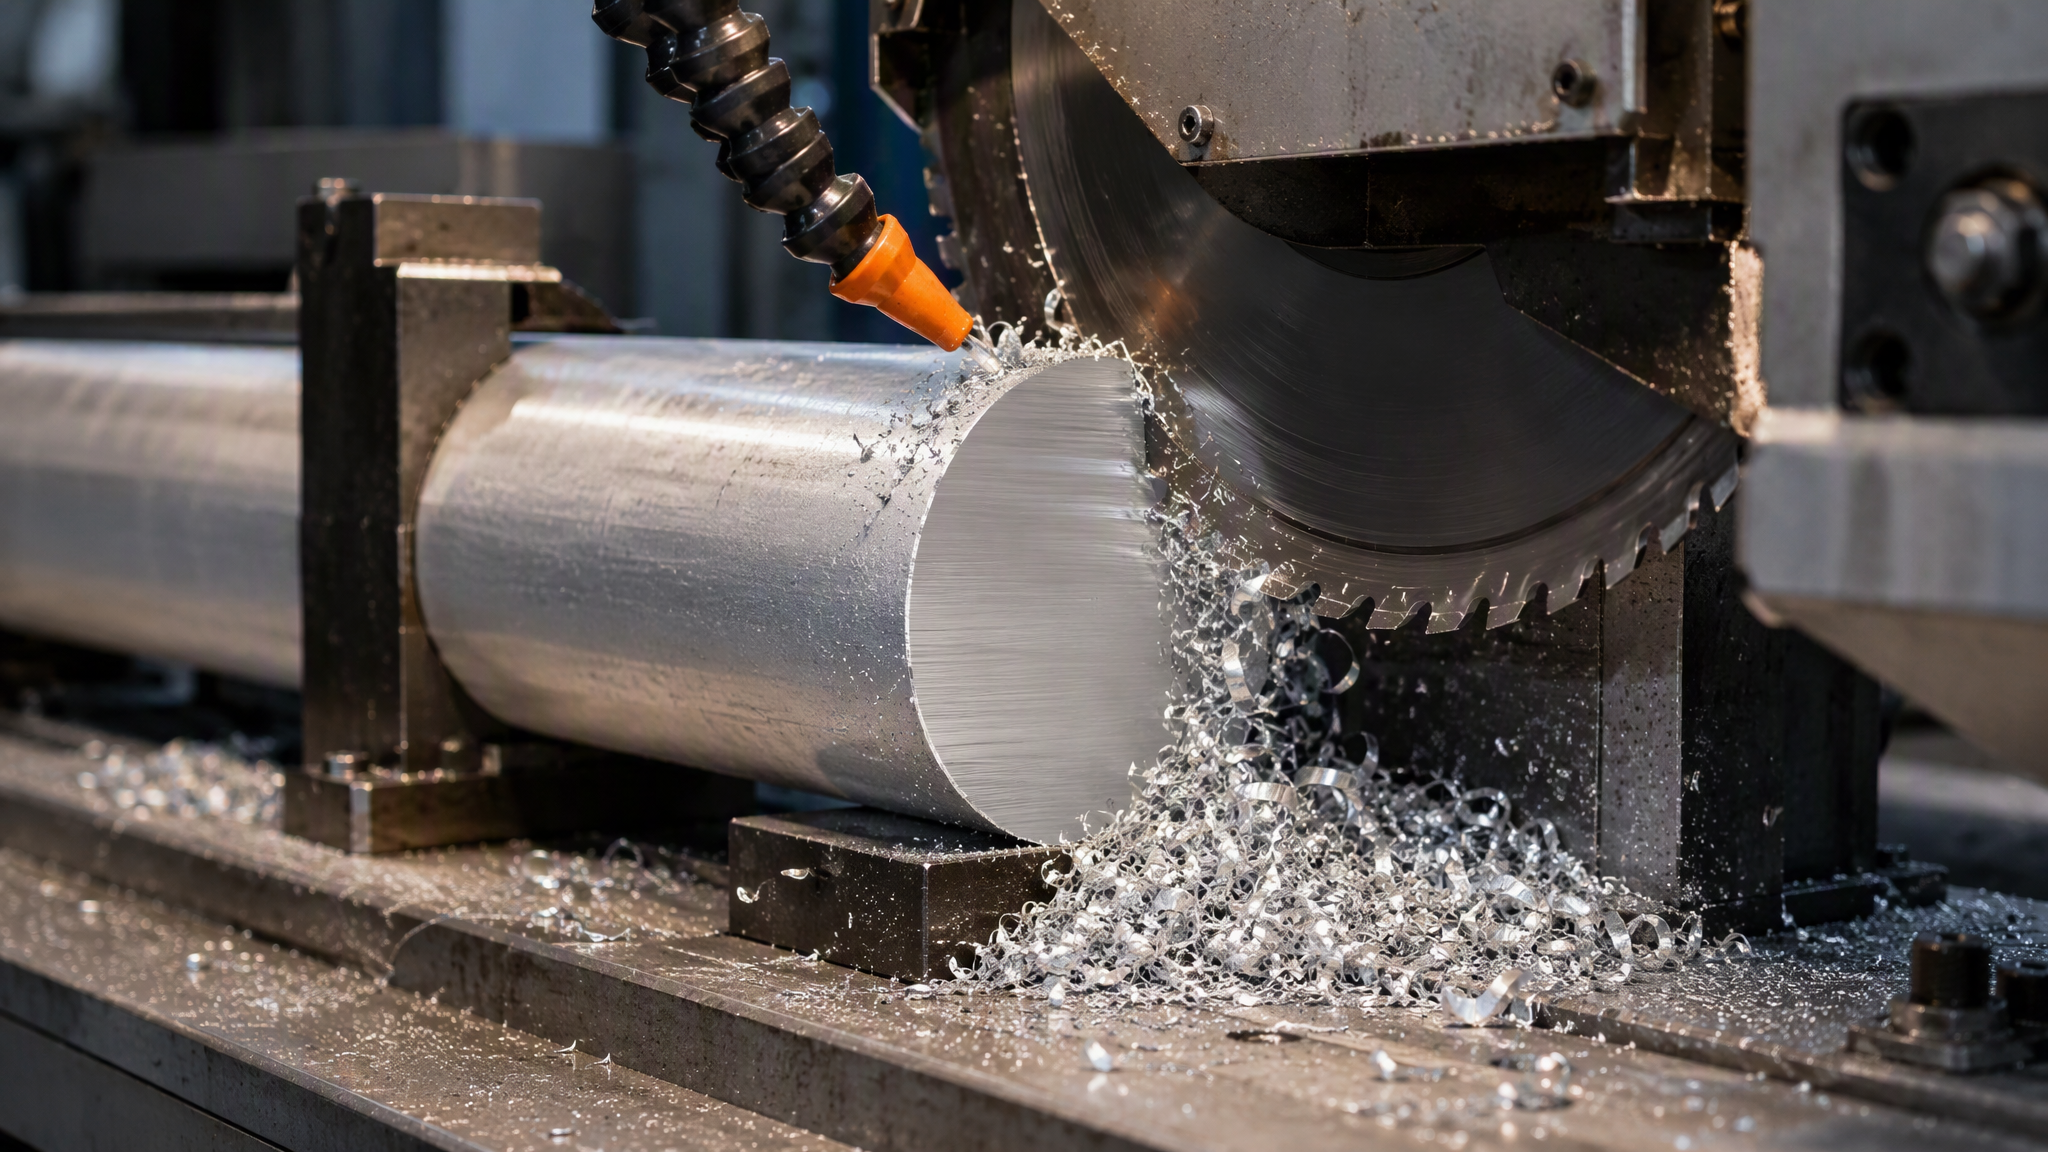
Comment une mauvaise billette apparaît après l’anodisation
Quatre symptômes pointent en amont. Les stries le long de la direction d’extrusion suivent généralement des bandes de ségrégation. Les bandes de bord sombres ou brillantes remontent à une billette froide ou inégale. Des cloques et des piqûres après gravure indiquent une porosité ou des inclusions de gaz. La variation de couleur entre les lots exécutés avec des paramètres d’anodisation identiques est le signe classique d’un cycle d’homogénéisation incontrôlé.
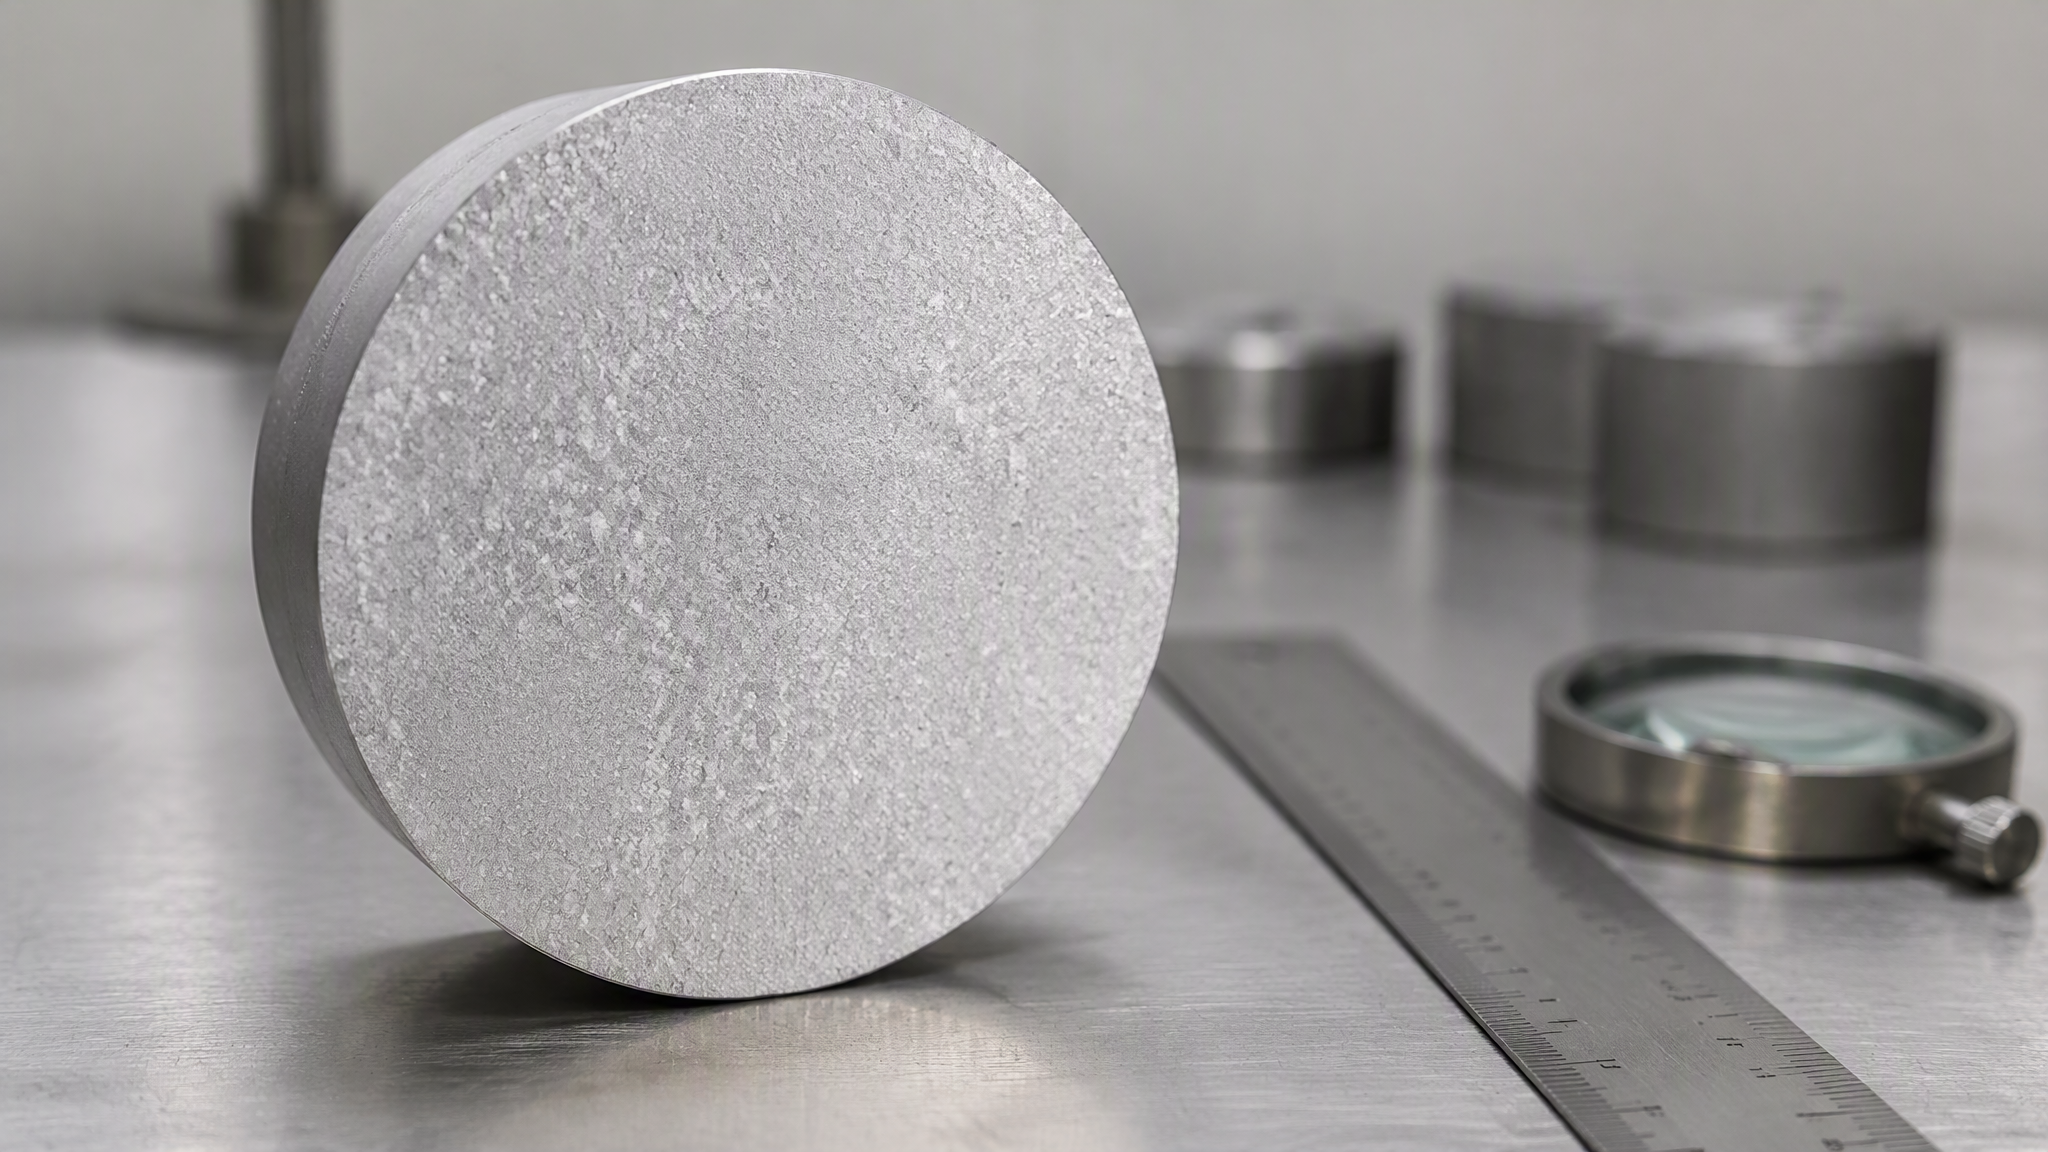
Que demander à votre extrudeuse avant de blâmer la matrice
Posez trois questions par écrit. Quelle est la provenance et le numéro de lot de la billette ? Quel cycle d’homogénéisation s’applique et est-il enregistré par lot ? Quelle limite de porosité s’applique et comment est-elle vérifiée ? Un fournisseur qui répond par des chiffres plutôt que par des assurances peut généralement résoudre un problème de surface sans toucher à la matrice.
Mettre la qualité des billets dans vos spécifications d’achat
Une fois que la qualité de la billette figure sur le dessin, elle cesse d’être une variable. Indiquer l’alliage et l’état comme d’habitude, puis ajouter l’exigence de billette : billette homogénéisée avec un cycle enregistré, une limite de porosité définie et un échantillon de macrostructure sur les nouveaux lots. Ajoutez un test au brouillard salin ou à l’attaque chimique à l’approbation du premier article afin que l’apparence soit vérifiée plutôt que supposée. Il s’agit du contrôle de qualité le moins cher disponible, car il a lieu avant la découpe de la matrice.
E-mail info@sikenalshop.com | WhatsApp +86 137 8080 0864 | sikenalshop.com