Un essai de filière est le dernier moment bon marché dans un projet d’extrusion personnalisé. Une fois le premier article approuvé, la matrice entre en production en série et chaque écart devient une ferraille. Traiteressai de filière d’extrusion et approbation du premier articleen tant que porte formelle, c’est ce qui permet de maintenir une commande de profil dans les délais.
Ce que le Die Trial Run est censé prouver
L’essai répond à trois questions avant que l’outillage ne soit engagé dans le volume. La matrice remplit-elle le profil de manière uniforme ou les coins et les bandes fines meurent-ils de faim ? Le profil sort-il de la presse droit et sans torsion ? Et la surface résiste-t-elle sans lignes de ramassage ou de matrice ? Exécutez l’essai avec les réglages de la presse de production et la température des billettes de production, car les conditions idéales ne prouvent rien du processus réel.
Inspection dimensionnelle du premier article
Mesurez le premier article par rapport au dessin, et non à un tableau nominal. Les contrôles critiques sont l’épaisseur de la paroi au point le plus fin, la largeur et la hauteur hors tout, la torsion sur toute la longueur, la rectitude et la longueur de coupe sur les premières pièces finies. Confirmez l’état de trempe et les propriétés mécaniques par rapport au rapport certifié de l’usine.
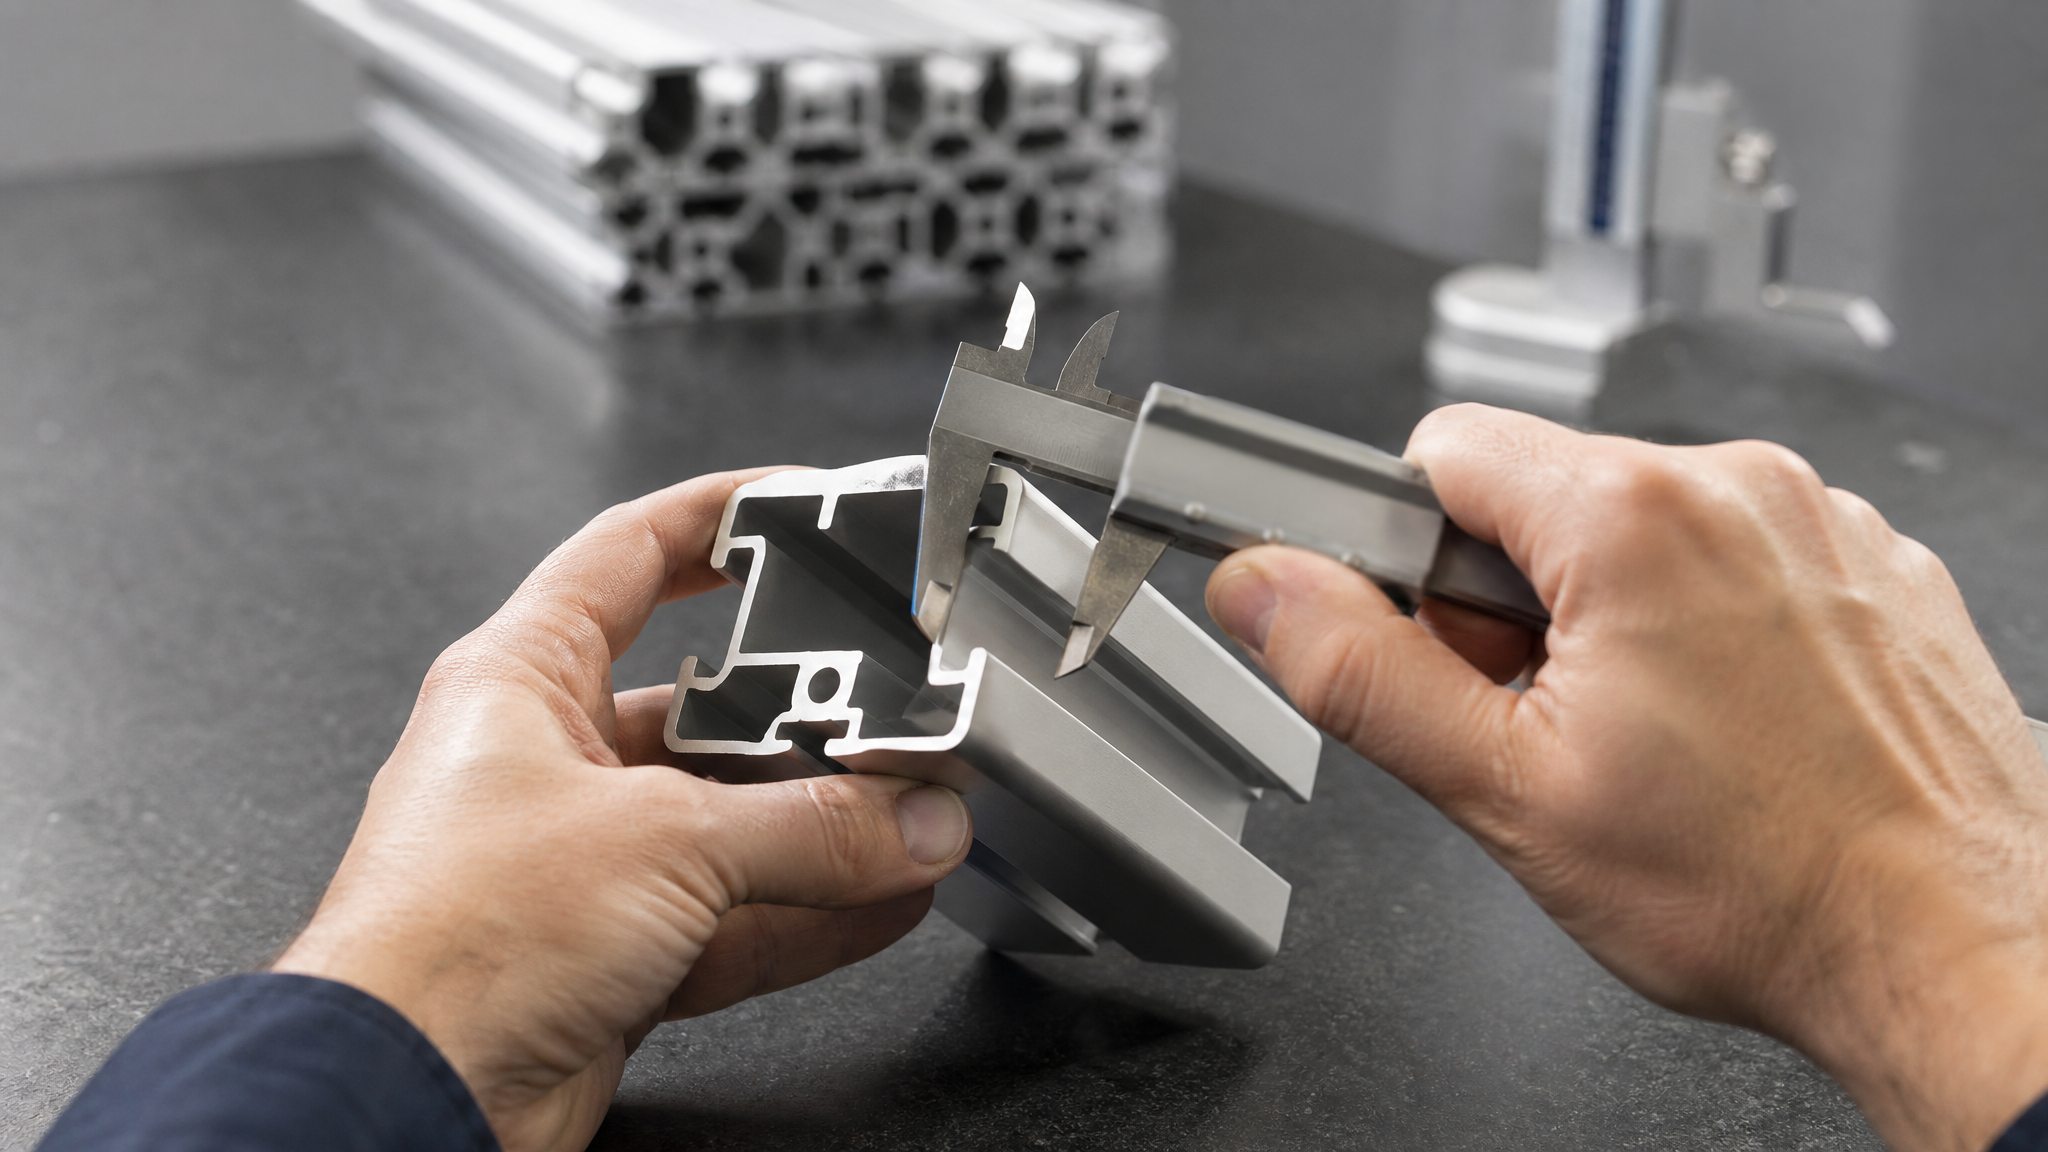
Contrôle de la section transversale et de l’épaisseur des parois
Une section coupée vous en dit plus qu’un dessin. Coupez des échantillons aux deux extrémités et au milieu de la longueur d’essai et comparez leur géométrie. Recherchez les dérives d’épaisseur des murs, les pieds inégaux, les coins effondrés et les vides internes dans les sections creuses. Convenez quelles fonctionnalités sont fonctionnelles et lesquelles sont cosmétiques avant de signer.
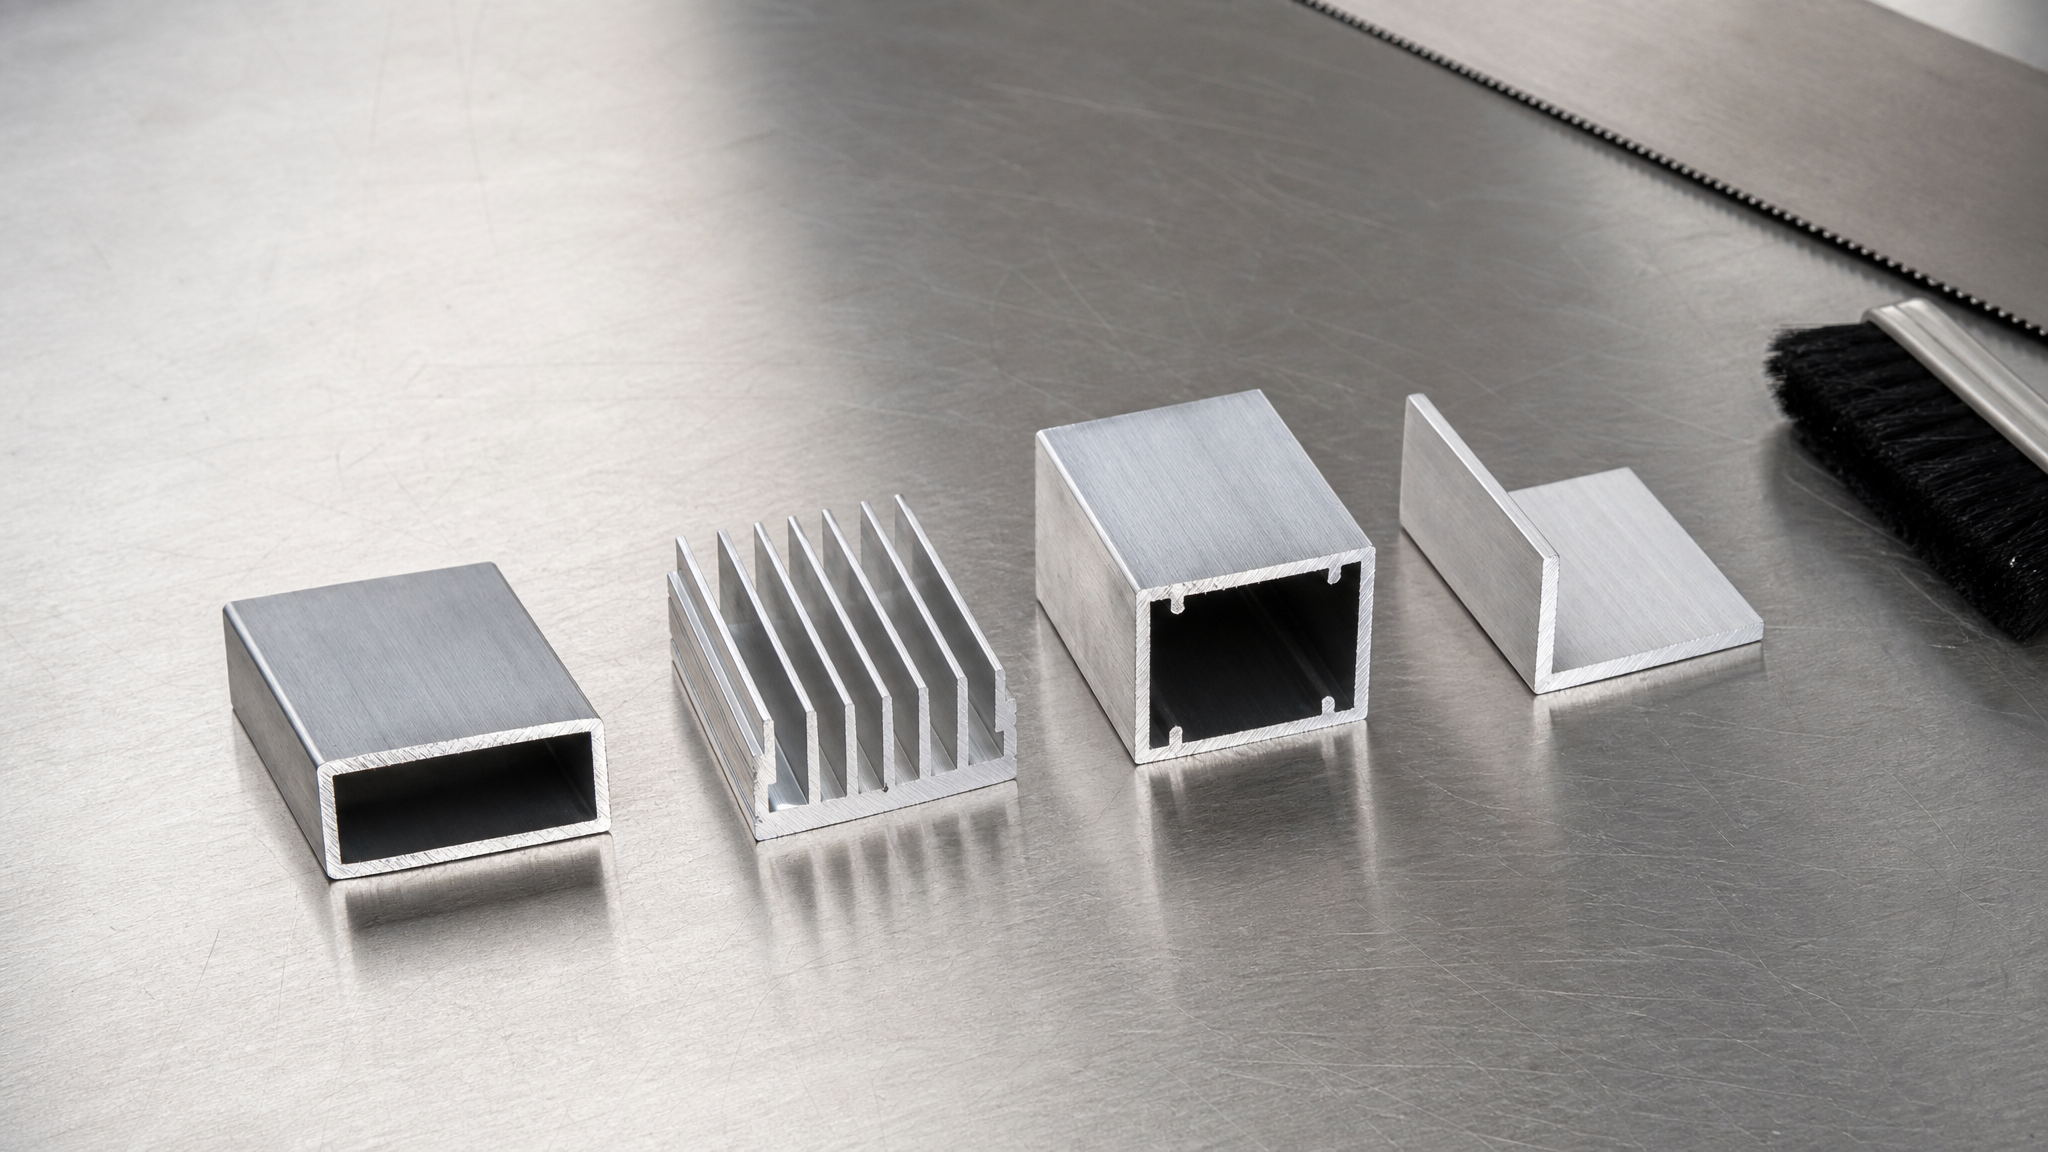
Finition de surface et validation de l’anodisation
La finition est jugée sur l’échantillon d’essai, jamais sur une photographie. Inspectez les lignes de matrice, les stries et les variations de couleur sur toute la longueur. Si le profil doit être anodisé, faites anodiser la pièce d’essai à l’épaisseur et à la classe de joint spécifiées, puis vérifiez l’épaisseur et la couleur par rapport au maître approuvé. Pour les profils extérieurs, un test au brouillard salin neutre selon ASTM B117 fait partie de l’approbation du premier article.
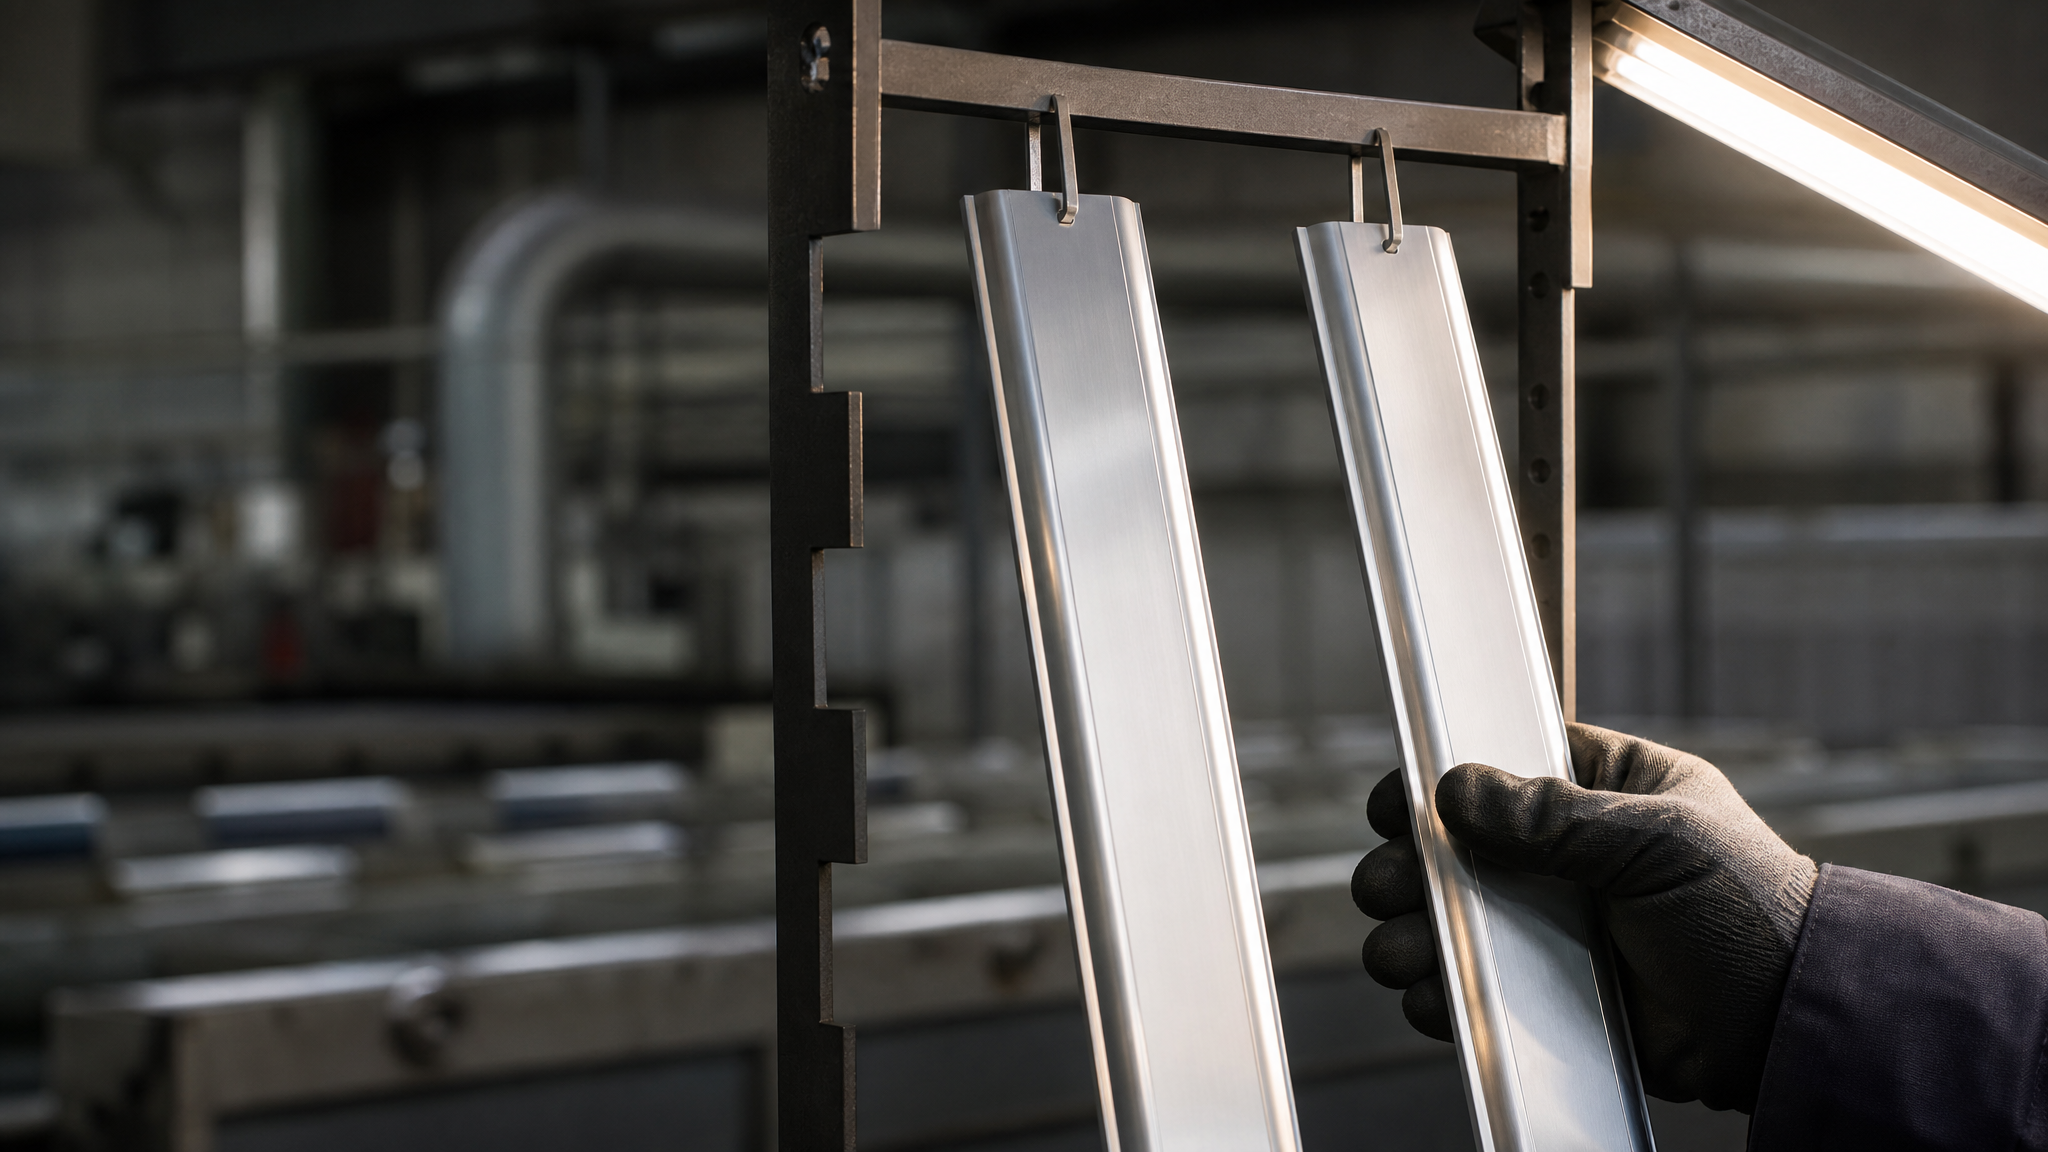
Approbation et libération de la production de masse
Une signature nette est un document, pas une conversation. Le dossier d’approbation doit contenir la révision du dessin, l’alliage et l’état, les spécifications de finition, les valeurs mesurées des dimensions critiques et le plan d’échantillonnage convenu pour le cycle de production. Conservez le premier article approuvé dans vos dossiers avec le numéro de matrice.
E-mail info@sikenalshop.com | WhatsApp +86 137 8080 0864 | sikenalshop.com