Menentukan profil aluminium melengkung adalah hal yang menyebabkan banyak proyek terhenti. Bagian yang lurus sempurna dapat retak atau runtuh pada saat terbentuk, dan angka yang menentukan hasilnya adalahradius tikungan minimum untuk ekstrusi aluminium— busur paling rapat yang dapat diambil oleh profil sebelum gagal.
Mengapa Bend Radius Merupakan Keputusan Desain, Bukan Detail Toko
Jari-jari tikungan termasuk dalam gambar di samping paduan dan temper, karena menentukan pilihan proses, perkakas, dan harga. Serahkan pada pembuatnya dan Anda mewarisi apa pun yang dapat dikelola oleh pers; tentukan, dan busur yang Anda dapatkan menjadi dapat diprediksi.
Apa yang Menetapkan Radius Tikungan Minimum
Empat faktor menentukan batas praktisnya: ketebalan dinding di seluruh bagian, geometri lubang, paduan dan temper, serta proses pembentukan itu sendiri. Dinding luar yang tipis melengkung sebelum dinding tebal, dan profil T6 lebih sedikit bengkok sebelum retak dibandingkan dengan lapisan yang lebih lunak. Sebagai aturan kerja, perlakukan radius dua hingga tiga kali tinggi profil sebagai titik di mana mandrel atau cetakan khusus diperlukan.
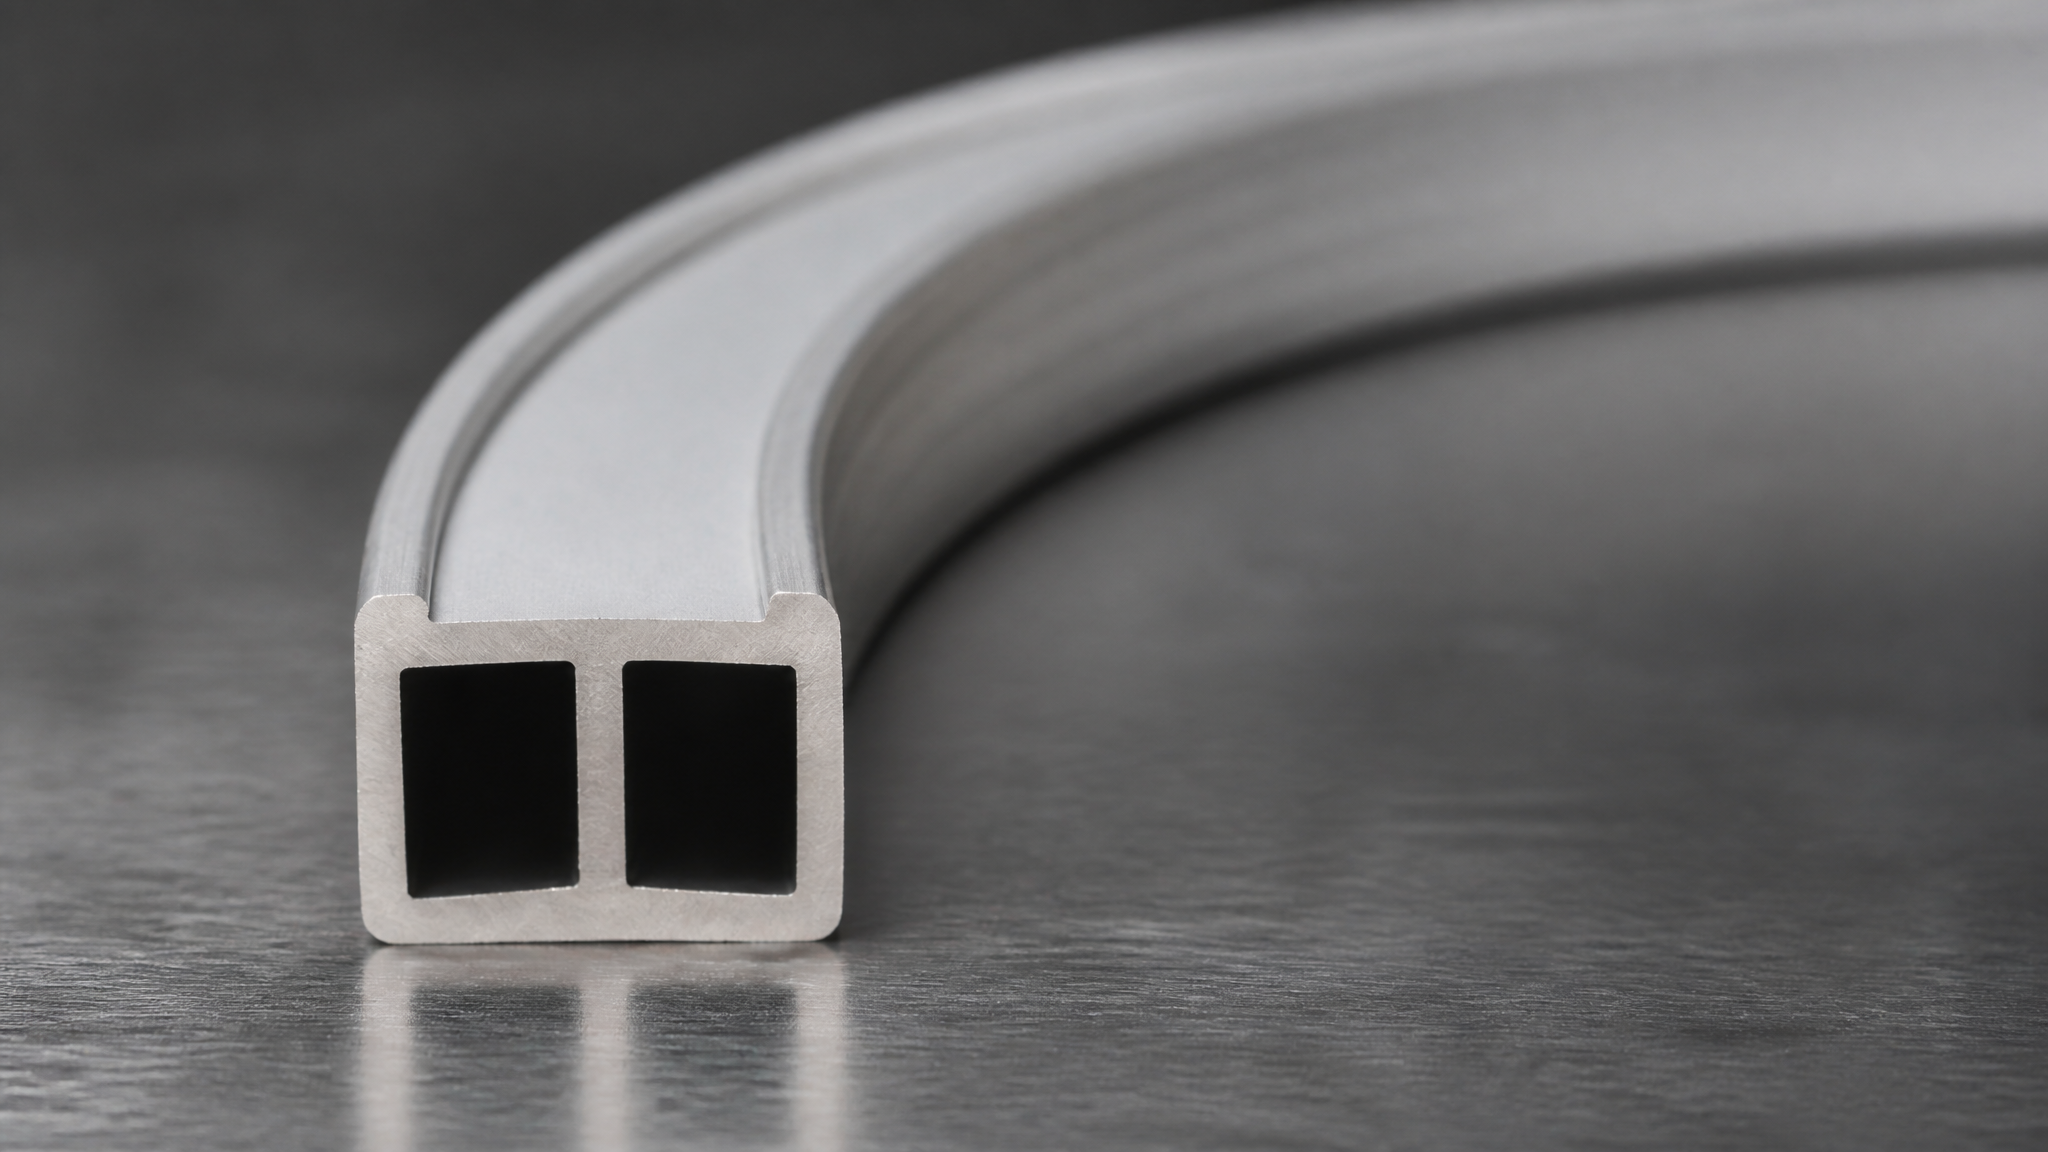
Roll Bending, Press Bending dan Stretch Forming
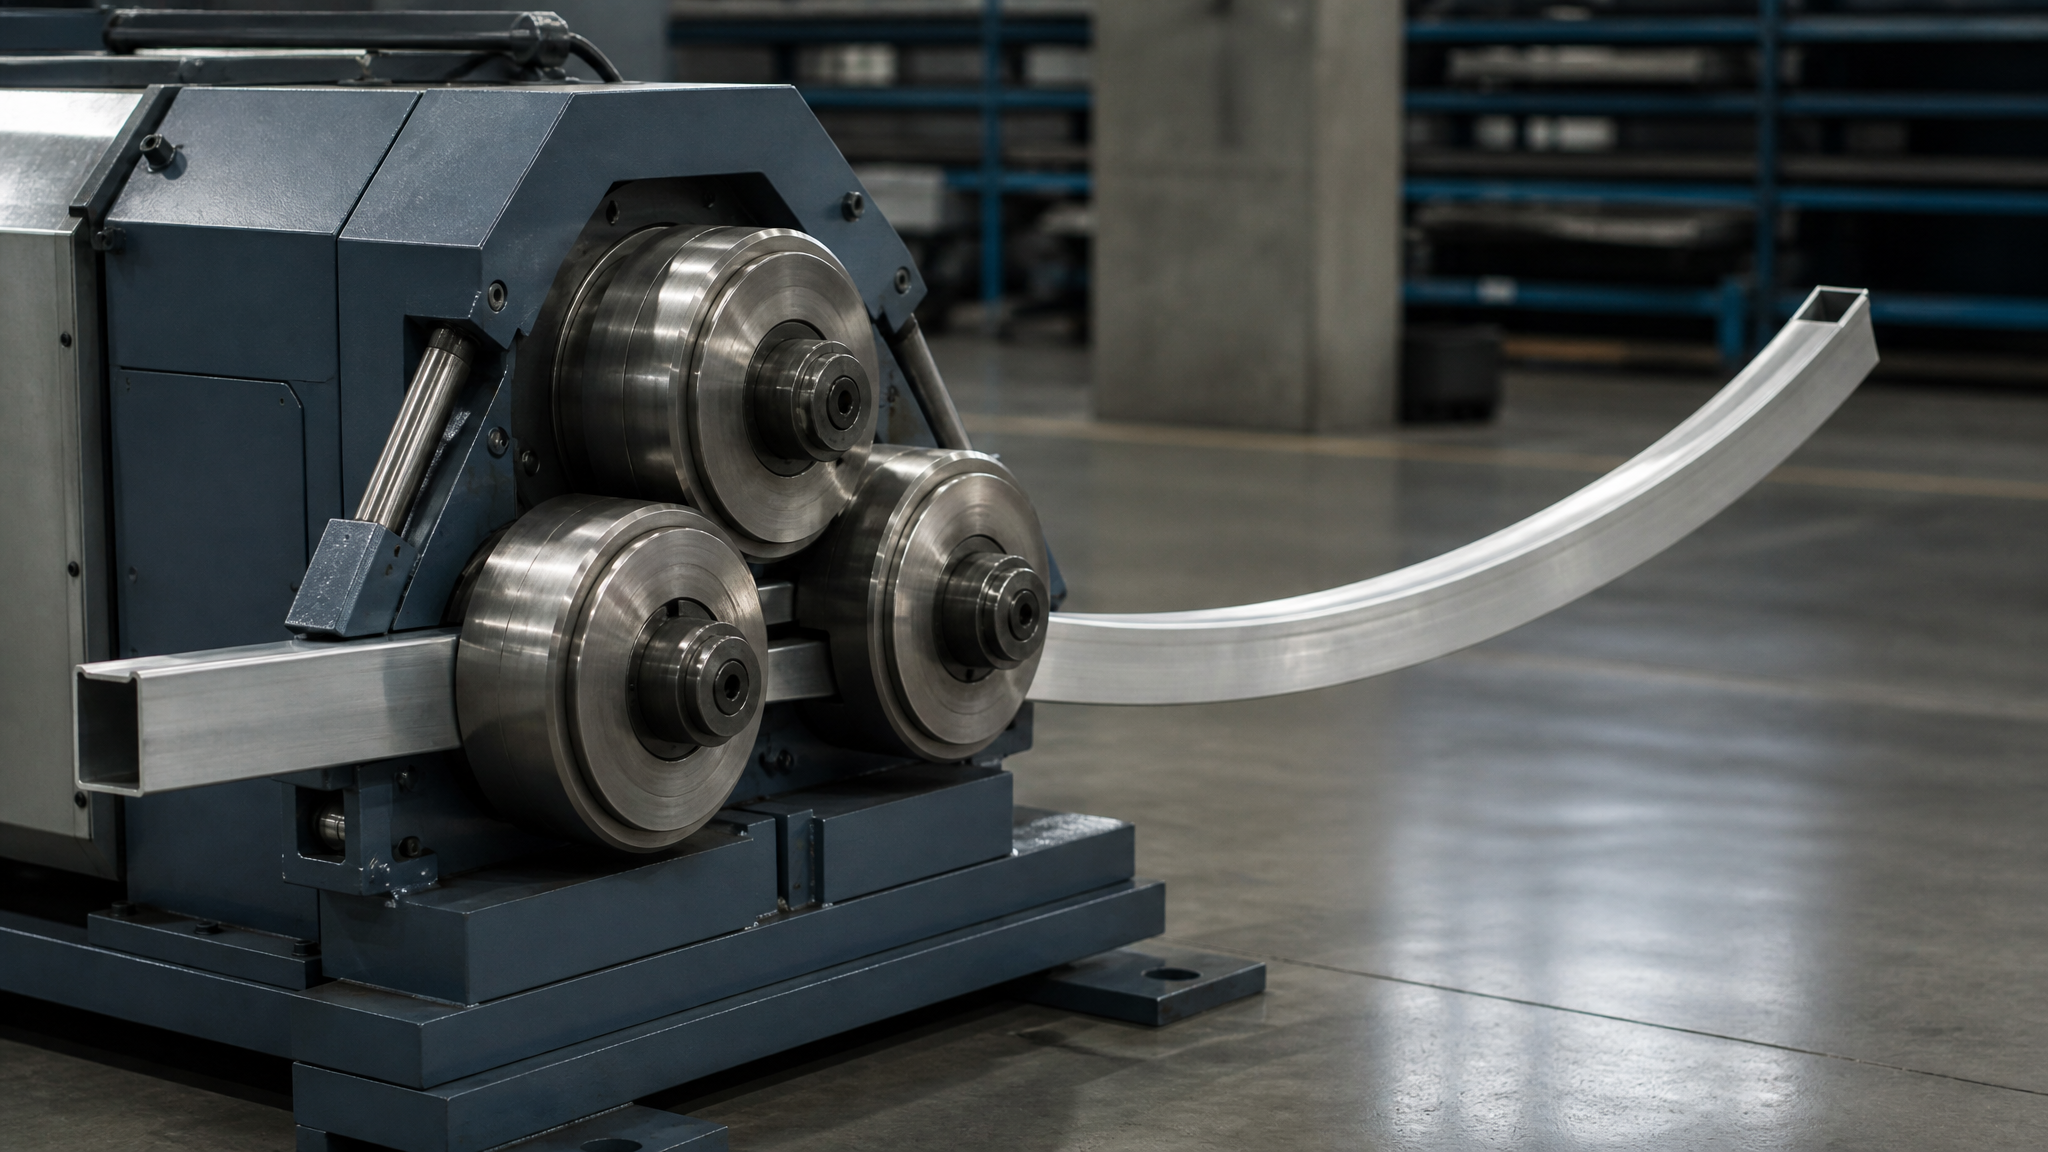
Pembengkokan gulungan – melewatkan ekstrusi melalui set tiga gulungan – menghasilkan busur halus dengan radius besar pada panjang yang panjang. Tekuk tekan memaksa profil menempel pada cetakan untuk mendapatkan jari-jari yang lebih rapat pada panjang yang lebih pendek dan memerlukan mandrel di dalam bagian berongga. Pembentukan regangan menarik profil di sekitar blok bentuk di bawah tekanan dan menahan penampang dengan paling akurat.
Temper, Paduan dan Ketebalan Dinding
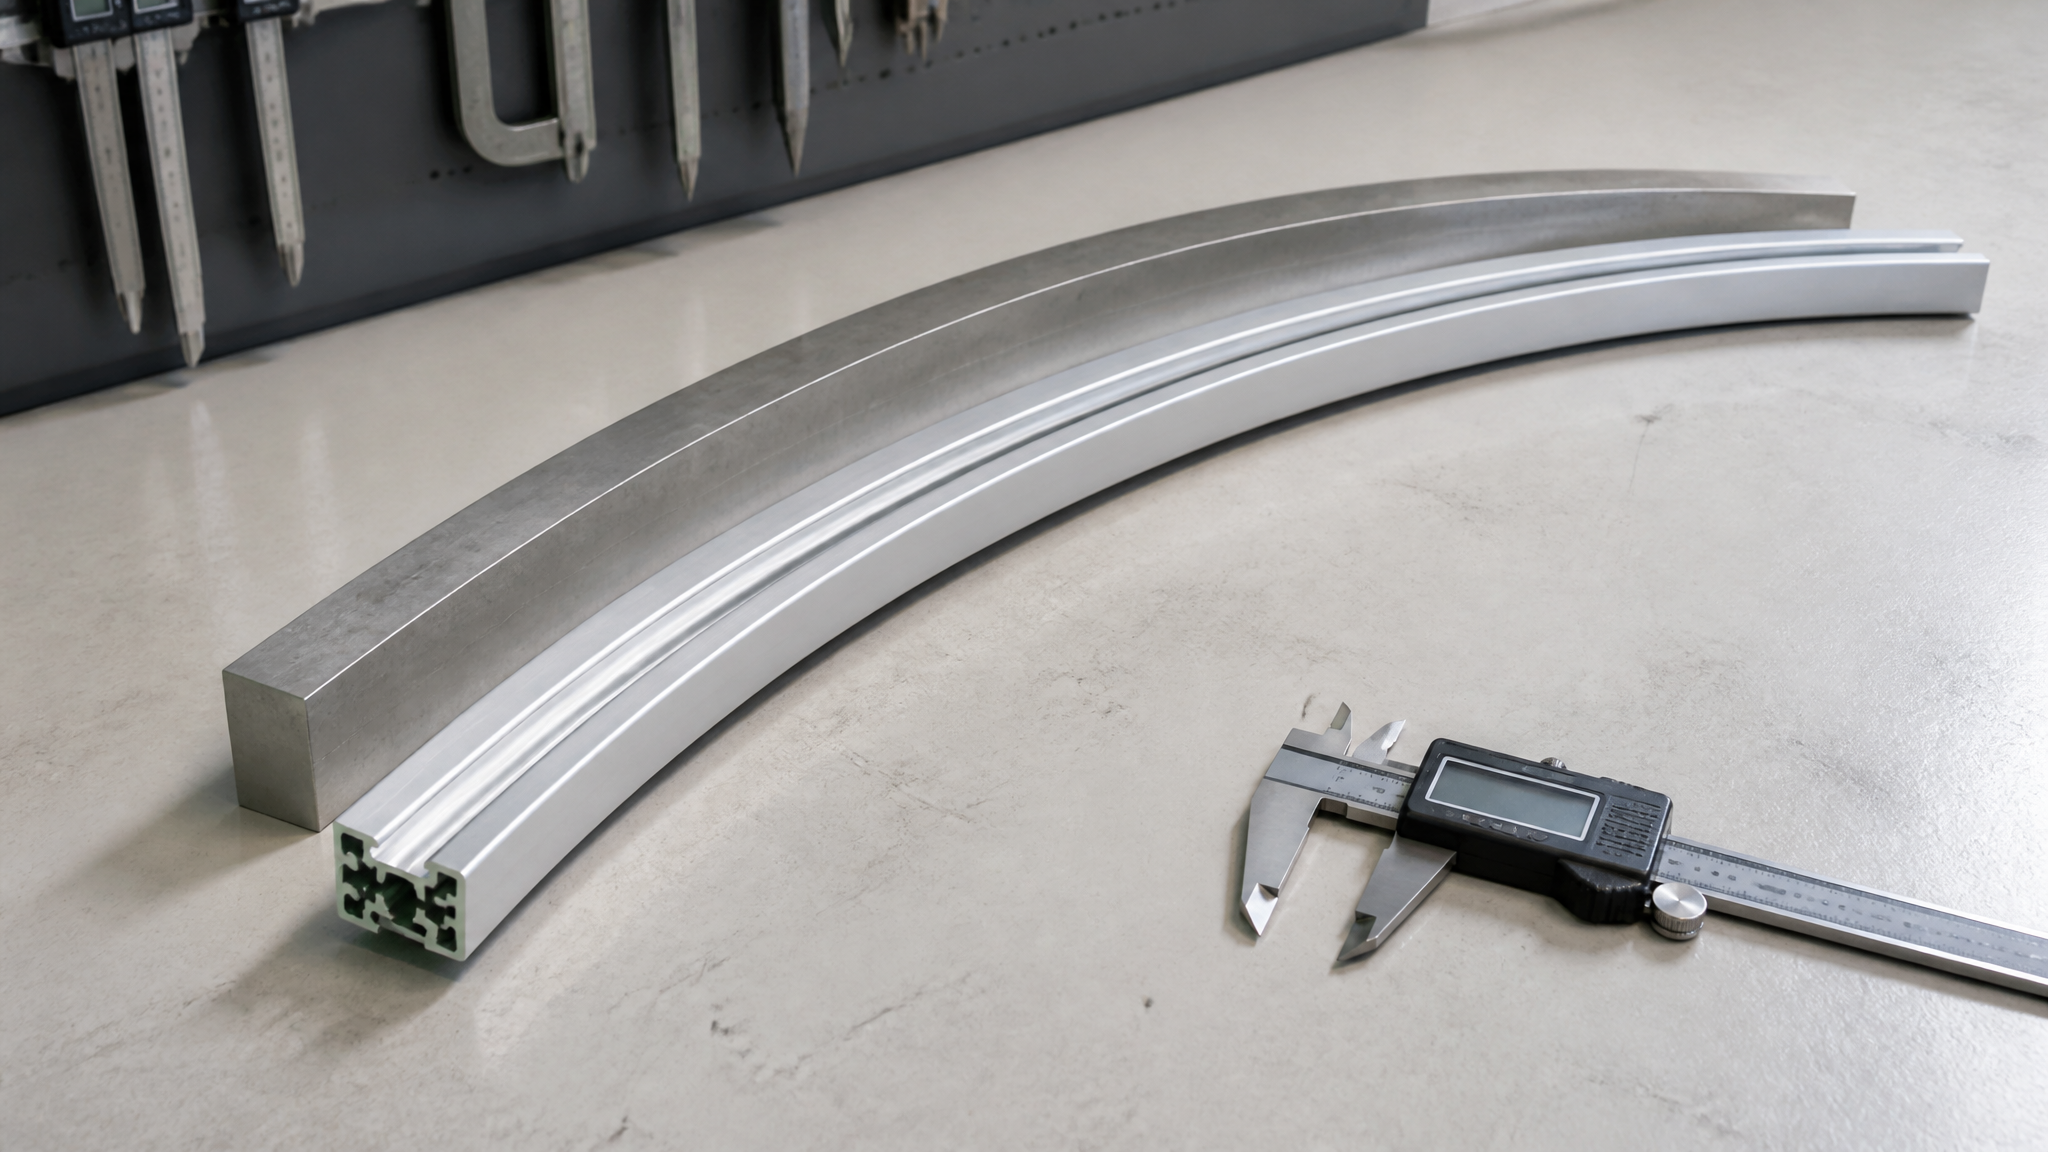
6063-T5 mentoleransi busur yang lebih rapat dibandingkan 6063-T6 karena memiliki keuletan yang lebih besar. Jika suatu desain membutuhkan radius yang sempit dan kekuatan yang tinggi, jawaban yang umum adalah membengkokkan T5 dan menua ke T6 setelahnya. Jaga agar ketebalan dinding tetap seragam di sepanjang busur dan hindari sudut luar yang tajam, yang memusatkan ketegangan.
Apa yang Harus Dimasukkan ke dalam Gambar
Letakkan jari-jari busur dan pusatnya, garis lengkung, distorsi yang ditoleransi dari penampang dan permukaan datum yang harus tetap rata pada gambar. Nyatakan apakah pembentukan terjadi sebelum atau sesudah penuaan, karena pembentukan setelah anodisasi akan merusak lapisan. Siken Aluminium mengekstrusi, membengkokkan, dan membuat profil mesin di bawah satu atap dan meninjau gambar untuk sifat mampu bentuk sebelum perkakas dilakukan — kirimkan bagian dan busur yang Anda perlukan kepada kami.
Email info@sikenalshop.com | WhatsApp +86 137 8080 0864 | sikenalshop.com