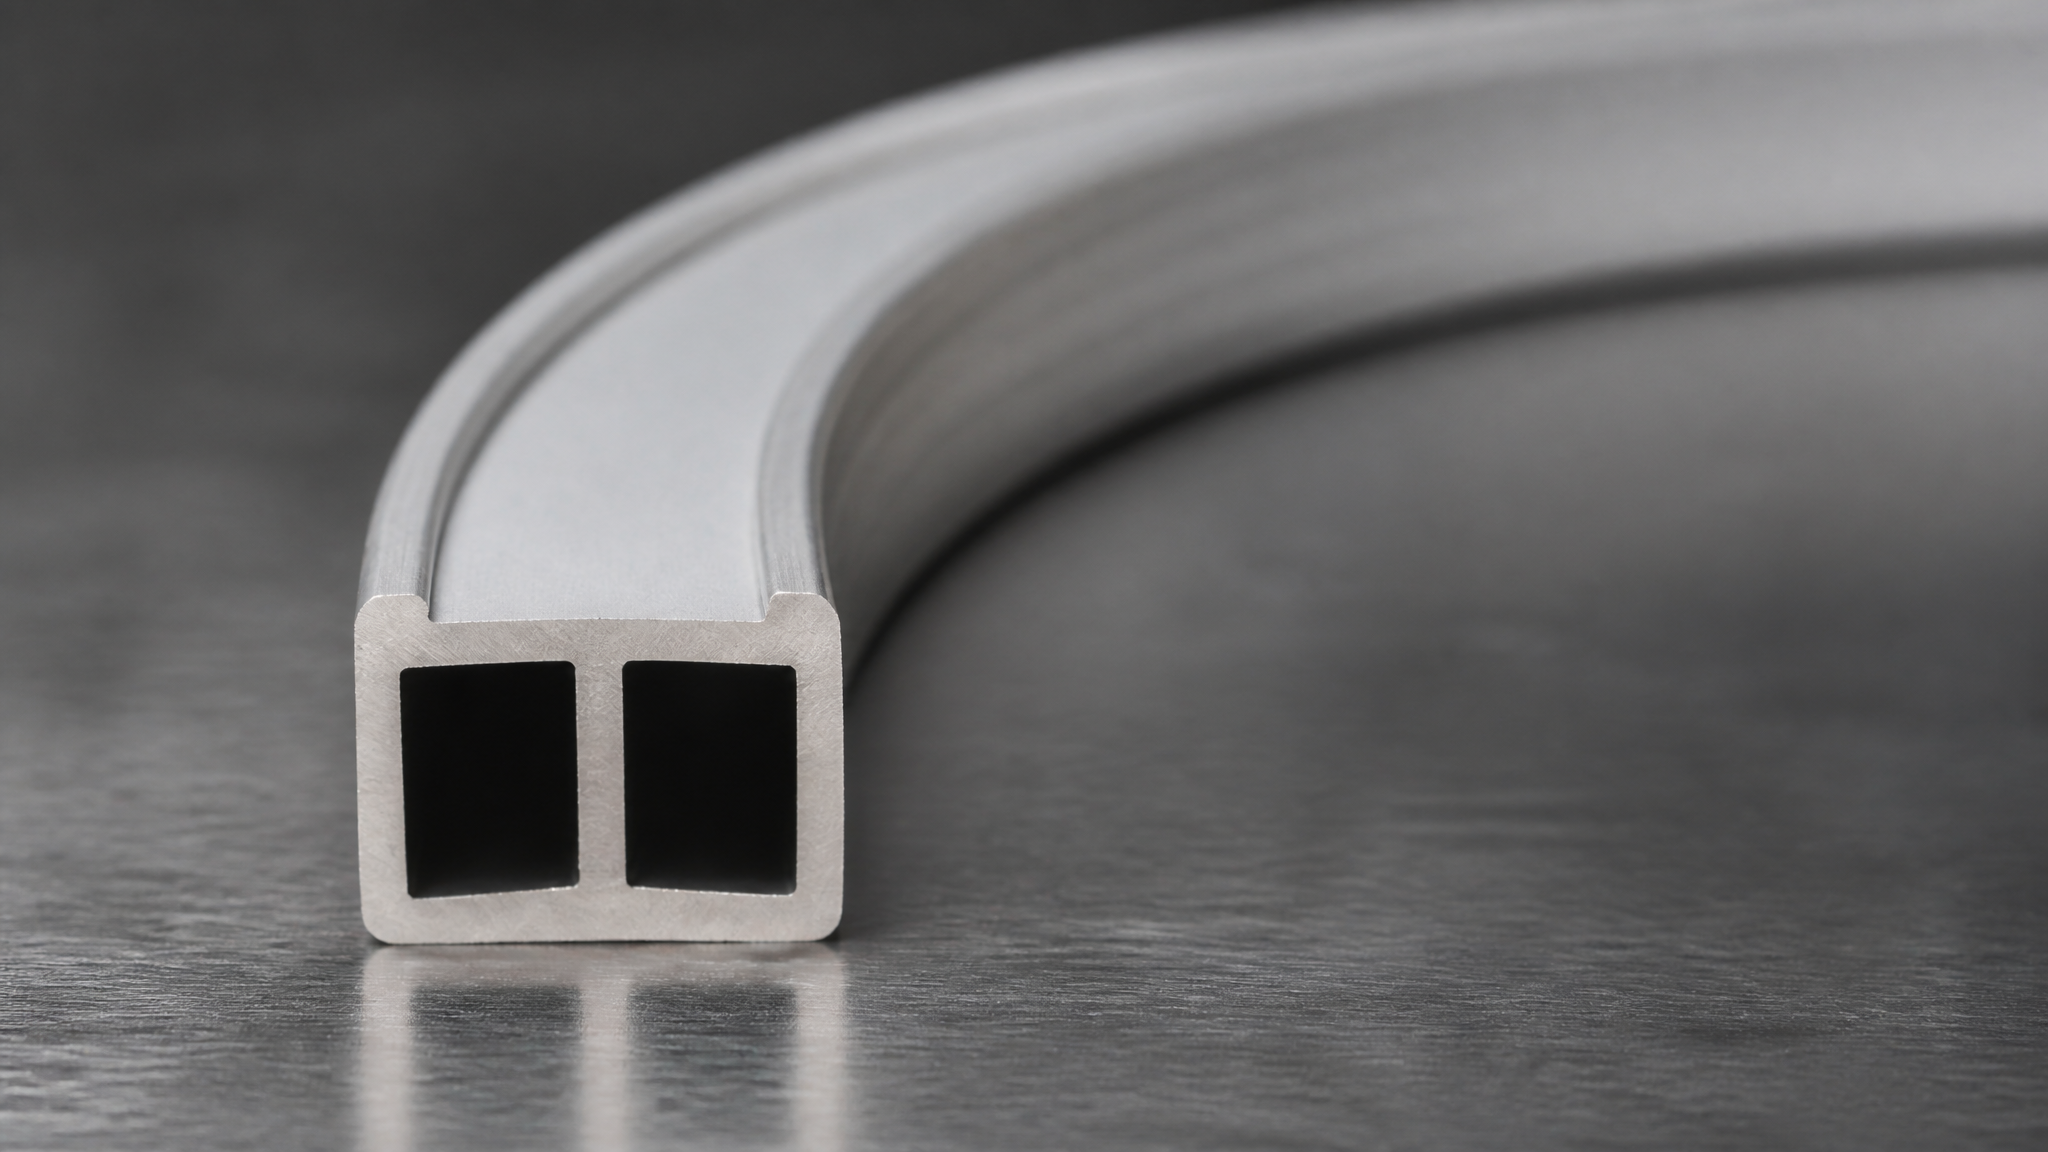
La spécification d’un profilé en aluminium courbé est le point de blocage de nombreux projets. Une section qui est extrudée parfaitement droite peut se fissurer ou s’effondrer au moment où elle est formée, et le nombre qui décide du résultat est lerayon de courbure minimum pour les extrusions d’aluminium— l’arc le plus serré que le profil peut prendre avant de se rompre.
Pourquoi le rayon de courbure est une décision de conception et non un détail d’atelier
Le rayon de courbure figure sur le dessin à côté de l’alliage et de l’état, car il détermine le choix du processus, l’outillage et le prix. Laissez le soin au fabricant et vous hériterez de tout ce que la presse peut gérer ; définissez-le et l’arc que vous obtenez devient prévisible.
Qu’est-ce qui définit le rayon de courbure minimum
Quatre facteurs fixent la limite pratique : l’épaisseur de paroi sur toute la section, la géométrie du creux, l’alliage et l’état, et le processus de formage lui-même. Les parois extérieures fines se déforment avant les parois épaisses, et les profilés T6 se plient moins avant de se fissurer que les revêtements plus doux. En règle générale, considérez un rayon de deux à trois fois la hauteur du profil comme le point où un mandrin ou une matrice dédiée devient nécessaire.
Cintrage au rouleau, cintrage à la presse et formage par étirage
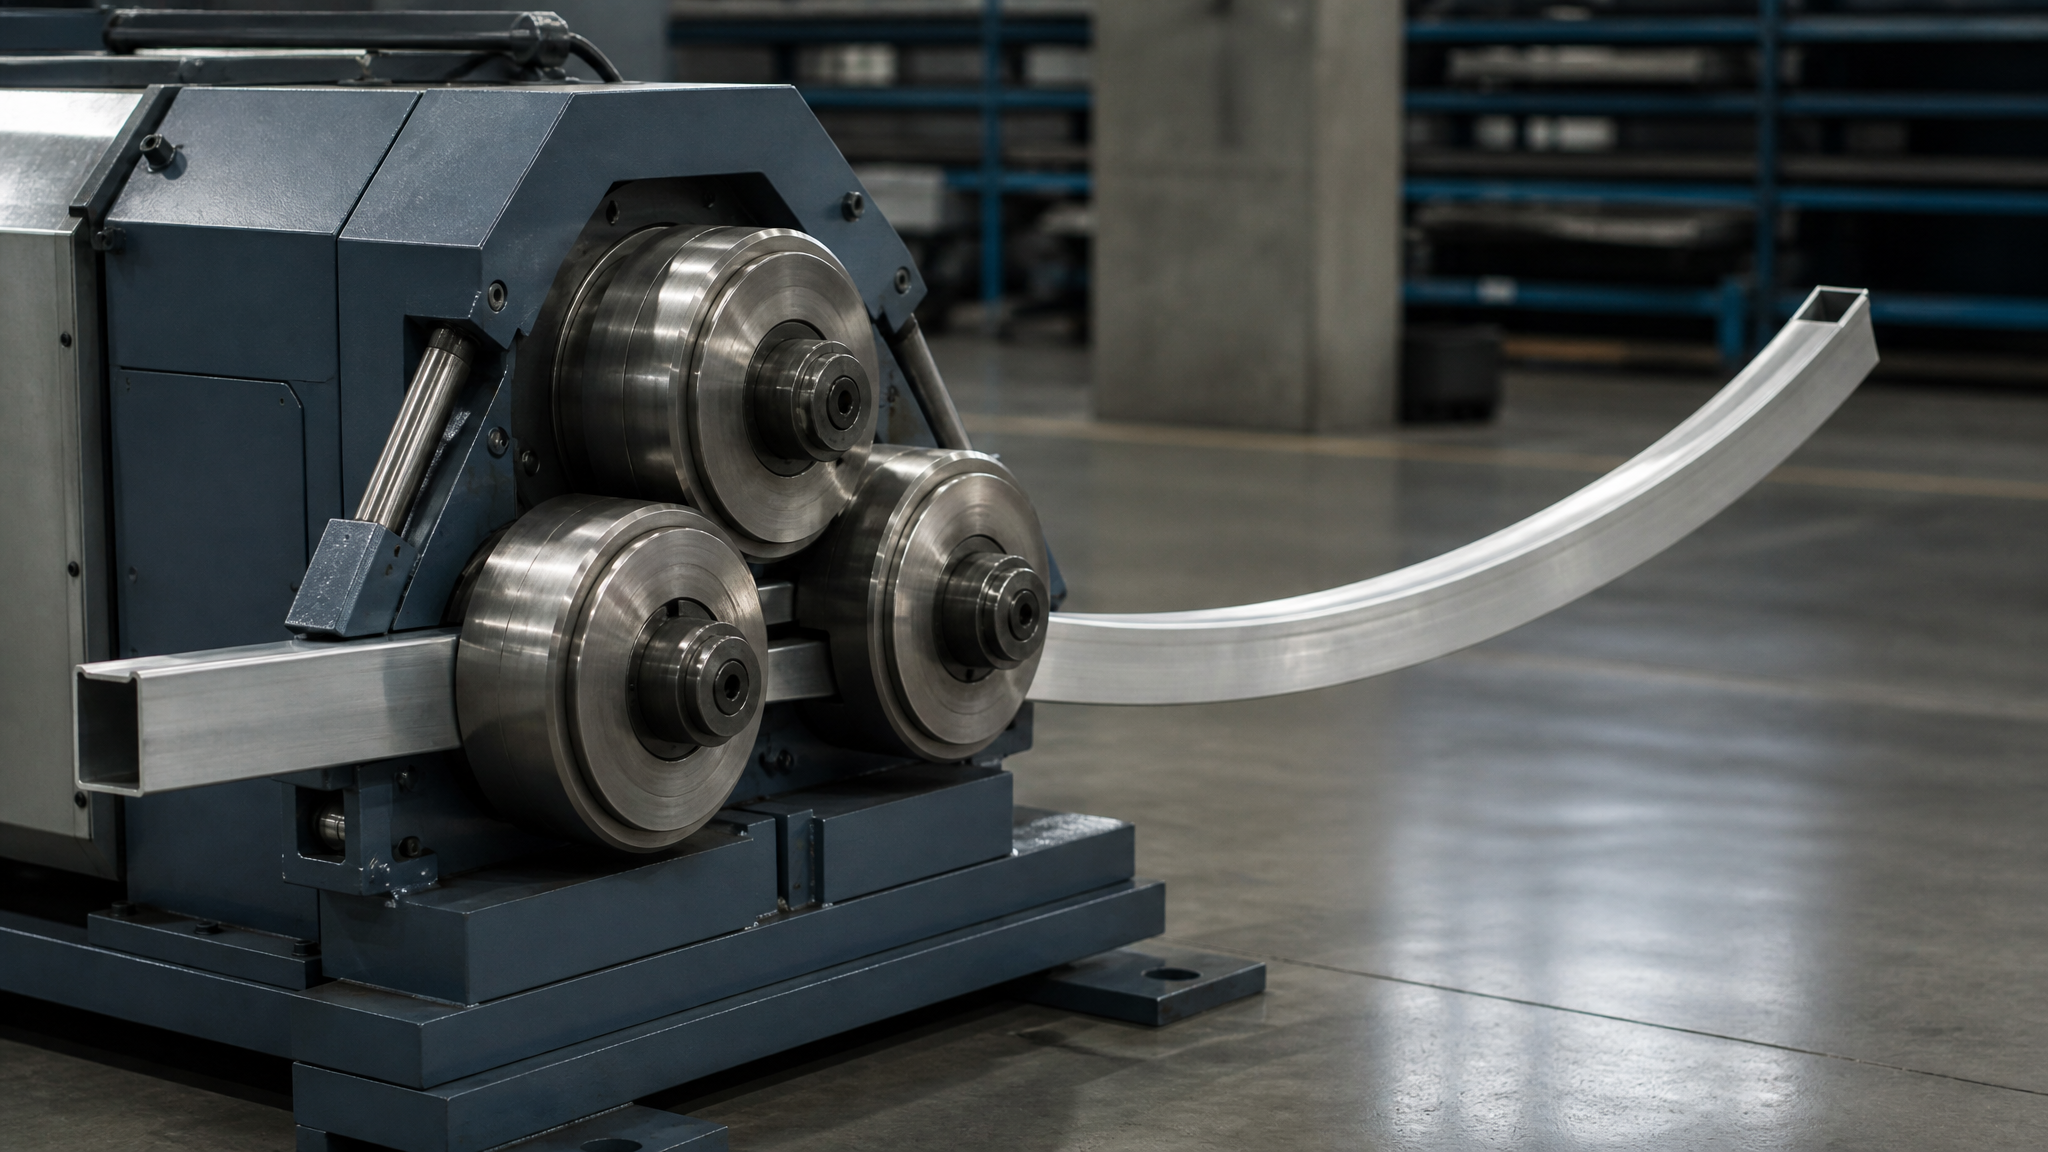
Le cintrage par rouleaux – en faisant passer l’extrusion à travers un ensemble de trois rouleaux – permet d’obtenir des arcs lisses à grand rayon sur de grandes longueurs. Le cintrage à la presse force le profilé contre une matrice pour des rayons plus serrés sur des longueurs plus courtes et nécessite un mandrin à l’intérieur des sections creuses. Le formage par étirement tire le profilé autour d’un bloc de coffrage sous tension et maintient la section transversale avec la plus grande précision.
État, alliage et épaisseur de paroi
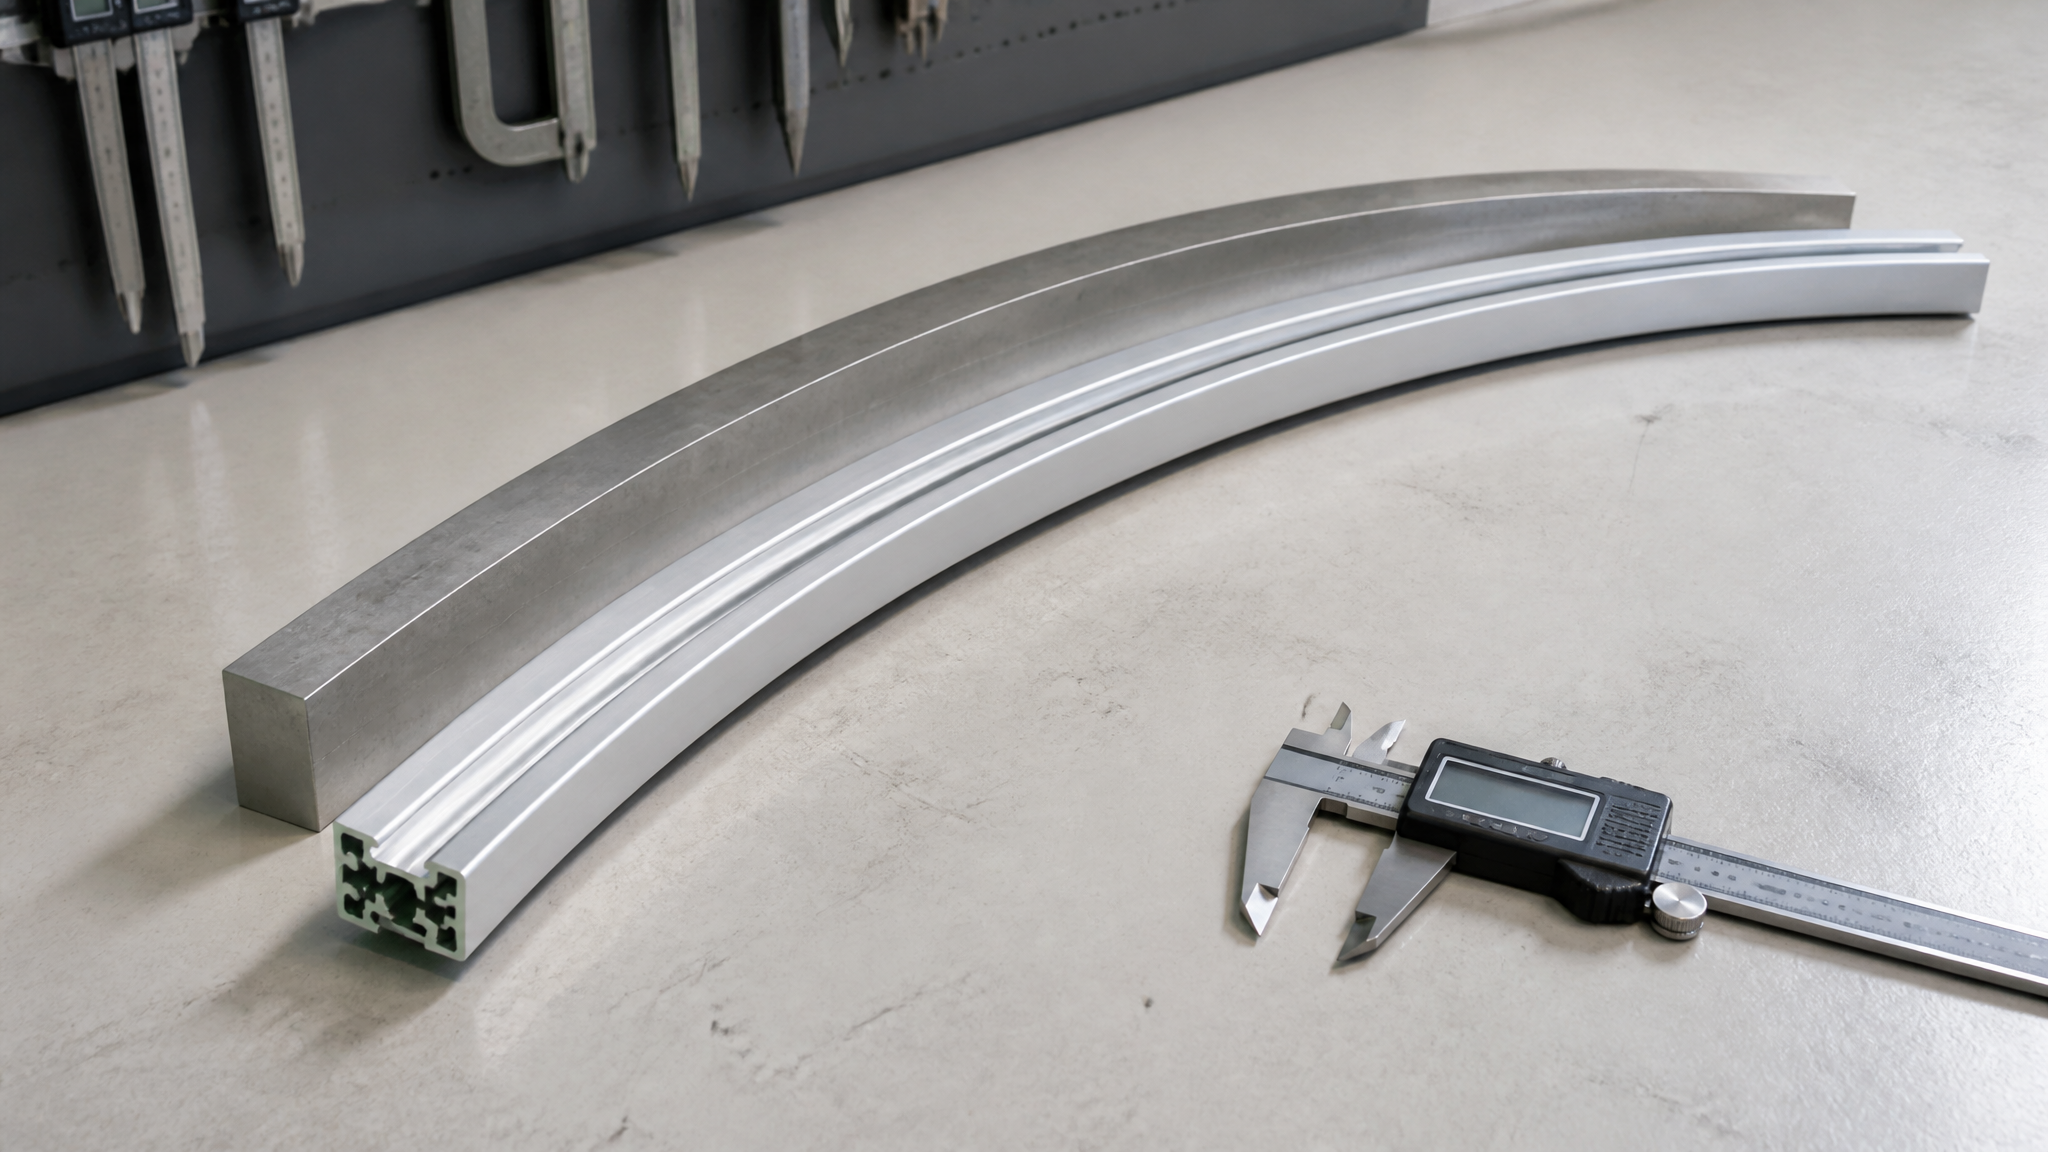
Le 6063-T5 tolère des arcs plus serrés que le 6063-T6 car il présente plus de ductilité. Lorsqu’une conception nécessite à la fois un rayon étroit et une résistance élevée, la réponse habituelle est de se plier en T5 et de vieillir ensuite jusqu’à T6. Maintenez l’épaisseur de la paroi uniforme le long de l’arc et évitez les coins extérieurs pointus, qui concentrent les contraintes.
Que mettre sur le dessin
Mettez le rayon de l’arc et son centre, la ligne de pliage, la déformation tolérée de la section et les faces de référence qui doivent rester plates sur le dessin. Indiquez si le formage a lieu avant ou après le vieillissement, car le formage après anodisation va craqueler le revêtement. Siken Aluminium extrude, plie et usine les profilés sous un même toit et examine les dessins de formabilité avant d’engager l’outillage – envoyez-nous votre section et l’arc dont vous avez besoin.
E-mail info@sikenalshop.com | WhatsApp +86 137 8080 0864 | sikenalshop.com